Integrar critérios, medições e desvios ao ambiente produtivo permite identificar variações mais cedo, organizar o tratamento das não conformidades e manter um histórico confiável de cada ocorrência.
Uma indústria pode ter procedimentos detalhados, limites de aceitação definidos e profissionais capacitados, mas ainda enfrentar dificuldades para acompanhar a qualidade no chão de fábrica. Isso acontece quando o plano de inspeção está em um documento, o operador registra os resultados em papel, os indicadores são calculados em uma planilha e as ações corretivas ficam sob responsabilidade de outro sistema.
A informação existe, porém não forma um fluxo contínuo. Quando surge uma não conformidade, é necessário reunir registros de diferentes fontes para descobrir em qual ordem ela ocorreu, quais medições foram realizadas, que materiais estavam envolvidos e quais providências foram tomadas.
Um controle de qualidade industrial integrado à produção reduz essas lacunas ao conectar o planejamento das inspeções, a coleta dos resultados, o controle estatístico de processo e o tratamento dos desvios. Assim, a qualidade deixa de depender de documentos dispersos e passa a acompanhar o produto durante sua fabricação.
O plano de inspeção orienta o que deve ser verificado
O plano de inspeção transforma requisitos técnicos em atividades que podem ser executadas no ambiente produtivo. Ele determina quais características devem ser avaliadas, em que momento isso ocorrerá, qual instrumento será usado, quantas unidades farão parte da amostra e quais limites definirão a aprovação ou a reprovação.
Uma peça usinada, por exemplo, pode exigir a medição de diâmetro, comprimento e rugosidade após determinada operação. Já um produto montado pode passar por verificações de torque, funcionamento, acabamento e presença de componentes. Algumas características geram valores numéricos, enquanto outras são classificadas como conforme ou não conforme ou avaliadas visualmente a partir de um catálogo de defeitos.
Também é necessário estabelecer a frequência das inspeções. A medição pode ocorrer na primeira peça produzida, em intervalos de tempo, após determinada quantidade de unidades, na troca de ferramenta ou sempre que houver mudança de lote de matéria-prima. Essa definição precisa refletir o risco associado a cada característica e o comportamento do processo.
Quando o plano é mantido em arquivos separados, alterações de engenharia ou mudanças nos critérios de aceitação podem demorar a chegar à produção. O operador corre o risco de utilizar uma versão desatualizada, aplicar uma frequência incorreta ou registrar uma medida sem saber qual providência tomar diante de um resultado fora do esperado.
A instrução certa precisa chegar ao operador
Um plano bem elaborado só cumpre sua função quando as orientações aparecem de maneira clara no momento da inspeção. Isso envolve disponibilizar ao operador os critérios correspondentes ao produto, à operação e à ordem que está sendo executada, evitando consultas a pastas, cópias impressas ou arquivos salvos em computadores diferentes.
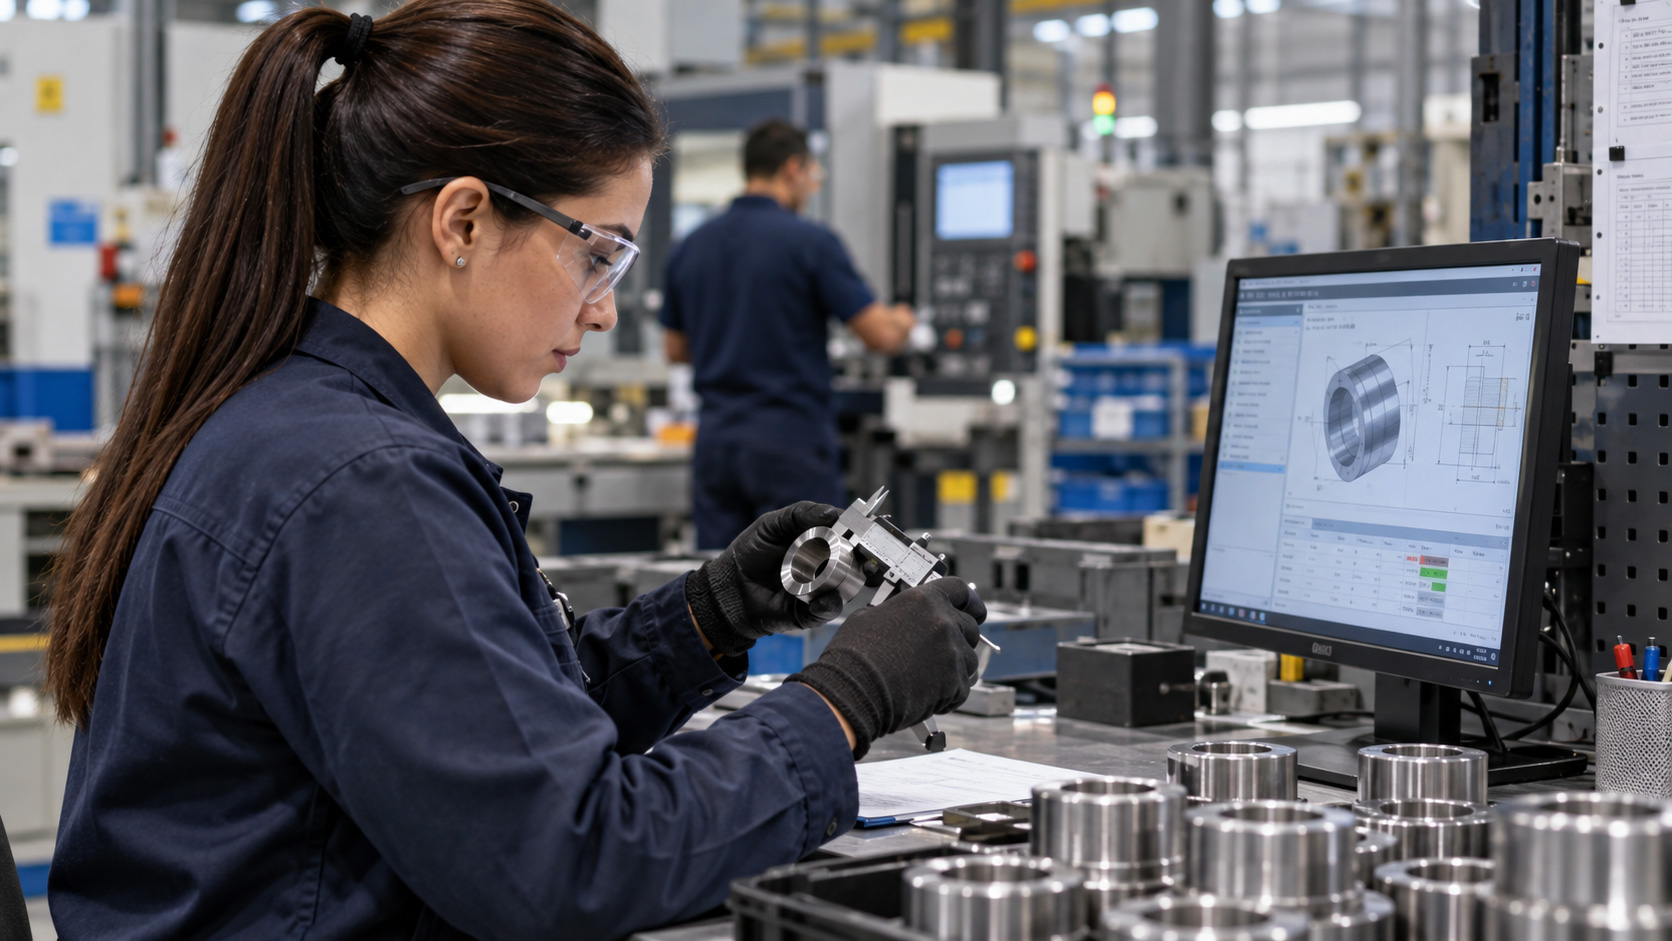
A inspeção digital pode apresentar a sequência de verificações, os limites de aceitação, os desenhos, as imagens de referência e o instrumento indicado. O resultado é registrado no mesmo ambiente e pode ser associado à ordem de produção, ao lote, ao número de série, à operação e ao horário da coleta.
Essa associação dá contexto à medição. Um valor isolado de 20,08 milímetros diz pouco. Quando vinculado ao produto, à máquina, à ferramenta utilizada e à posição daquela peça dentro da ordem, ele passa a contribuir para a análise do processo.
A digitalização também permite validar o preenchimento. O sistema pode exigir campos obrigatórios, impedir formatos incompatíveis, avisar sobre instrumentos inadequados e sinalizar resultados fora dos limites. Quando há integração com equipamentos de medição, os valores podem ser transferidos diretamente, reduzindo erros de digitação.
O controle estatístico ajuda a perceber mudanças no processo
A inspeção verifica se o item atende às especificações. O controle estatístico de processo, também chamado de CEP ou SPC, acrescenta outra camada de análise: ele observa como as medições variam ao longo do tempo para identificar sinais de instabilidade.
Imagine uma operação de usinagem cujo diâmetro permitido esteja entre 19,90 e 20,10 milímetros. As primeiras peças podem permanecer dentro dessa faixa, mas apresentar uma tendência gradual de aumento devido ao desgaste da ferramenta. Se a análise considerar apenas a aprovação individual, o problema talvez seja percebido somente quando uma peça ultrapassar a tolerância. O SPC pode mostrar essa mudança antes que uma quantidade maior seja afetada.
Os gráficos de controle comparam os resultados atuais com o comportamento esperado do processo. Os limites de controle são calculados a partir dos dados do próprio processo, enquanto os limites de especificação representam os requisitos que o produto deve atender. Por isso, não devem ser tratados como a mesma coisa. Um processo pode produzir momentaneamente dentro da especificação e, ainda assim, apresentar sinais de instabilidade que merecem investigação.
Para que o CEP na indústria gere decisões úteis, a empresa precisa definir regras de reação. Um ponto fora do limite de controle, uma sequência de resultados na mesma direção ou uma mudança incomum na dispersão pode exigir verificação da máquina, da matéria-prima, do instrumento, do método ou das condições ambientais. O objetivo não é apenas criar gráficos, mas permitir uma intervenção antes que a variação se transforme em perdas maiores.
A não conformidade precisa manter seu vínculo com a produção
Quando um desvio é encontrado, seu registro deve preservar as informações necessárias para entender o que aconteceu. Isso inclui o produto, a ordem, o lote ou número de série, a operação, a característica avaliada, o resultado obtido, o defeito identificado e as evidências disponíveis.
Esse vínculo facilita o levantamento das unidades potencialmente afetadas. Se uma medição apresentou desvio após a troca de uma ferramenta, por exemplo, o histórico ajuda a identificar desde qual momento o processo pode ter sido alterado. A equipe consegue delimitar o material que precisa ser segregado ou reinspecionado sem bloquear uma quantidade maior do que o necessário.
A gestão de não conformidades também deve registrar a disposição dada ao produto. Dependendo do caso, a decisão pode envolver retrabalho, reparo, descarte, devolução ao fornecedor, nova inspeção ou liberação sob condição previamente autorizada.
Essas providências imediatas contêm o efeito do problema, mas não representam necessariamente uma ação corretiva. Separar um lote impede que ele avance, enquanto corrigir a causa exige descobrir por que o desvio ocorreu e o que deve ser modificado para evitar sua repetição.
A ação corretiva fecha o ciclo da ocorrência
Uma ação corretiva consistente parte da análise da causa, estabelece responsabilidades, define prazos e reúne evidências da execução. Dependendo da origem do problema, ela pode exigir revisão de parâmetros, manutenção de equipamentos, mudança de fornecedor, atualização de instruções, treinamento ou ajuste no próprio plano de inspeção.
O acompanhamento não deve terminar quando a atividade é marcada como concluída. É preciso verificar se a medida adotada realmente reduziu ou eliminou a recorrência. Caso o mesmo defeito continue aparecendo, a causa pode ter sido identificada de forma incompleta ou a solução pode não ter produzido o efeito esperado.
Quando inspeções, não conformidades e ações corretivas estão conectadas, a empresa também consegue analisar tendências. Ocorrências que parecem isoladas podem revelar concentração em uma máquina, turno, fornecedor, material ou etapa específica. Gráficos de Pareto e históricos de desvios ajudam a direcionar os esforços para os problemas com maior frequência ou impacto.
Digitalizar a qualidade é conectar todo o fluxo
Trocar formulários impressos por telas não resolve, sozinho, a fragmentação do controle de qualidade industrial. Se os resultados digitais continuarem separados das ordens, dos planos de inspeção e das ações tomadas, a equipe apenas muda o formato do registro.
Um Sistema de Gestão da Qualidade (QMS) industrial permite organizar essas informações em um fluxo rastreável, no qual cada medição pode ser relacionada ao produto fabricado e cada desvio pode ser acompanhado desde sua identificação até a verificação da ação corretiva. Isso melhora a resposta aos problemas, facilita auditorias e cria uma base mais confiável para aperfeiçoar os processos.
O Opcenter X Quality é a solução em nuvem da Siemens oferecida pela APS3 para apoiar o planejamento e a execução de inspeções, a coleta de dados, o controle estatístico de processo e o gerenciamento de não conformidades diretamente no ambiente produtivo.