Planejamento da produção na indústria de cosméticos exige sincronizar formulação, envase, embalagens, matérias-primas, capacidade, estoques e validade.
Uma ordem de fabricação pode terminar dentro do prazo e, ainda assim, o produto permanecer horas ou dias parado antes de chegar ao estoque de acabados. Na indústria de cosméticos, higiene e limpeza, isso acontece quando a formulação está pronta, mas a linha de envase adequada continua ocupada, falta algum componente da embalagem ou o processo exige repouso, resfriamento ou liberação antes da próxima etapa.
Esse tipo de situação mostra por que o planejamento da produção na indústria de cosméticos não pode tratar formulação, envase e embalagem como operações independentes. O desempenho de uma etapa interfere diretamente nas demais, e produzir mais rápido nem sempre significa fazer o produto acabado chegar mais cedo ao estoque.
A sincronização também começa antes da fábrica. Frascos, tampas, válvulas, rótulos, cartuchos, caixas e matérias-primas possuem fornecedores, prazos de entrega, estoques e condições de abastecimento próprios. Uma programação pode ser tecnicamente viável em termos de máquinas e mão de obra e, ainda assim, não ser executável porque determinado componente não estará disponível na data necessária. Por isso, a visão do PPCP precisa se conectar à cadeia de suprimentos, principalmente em operações com grande variedade de embalagens e apresentações comerciais.
A formulação é apenas uma parte do fluxo produtivo
A produção de cosméticos costuma começar com recursos como tanques, misturadores e equipamentos de preparação, mas a disponibilidade desses recursos é apenas uma das condições necessárias para liberar uma ordem.
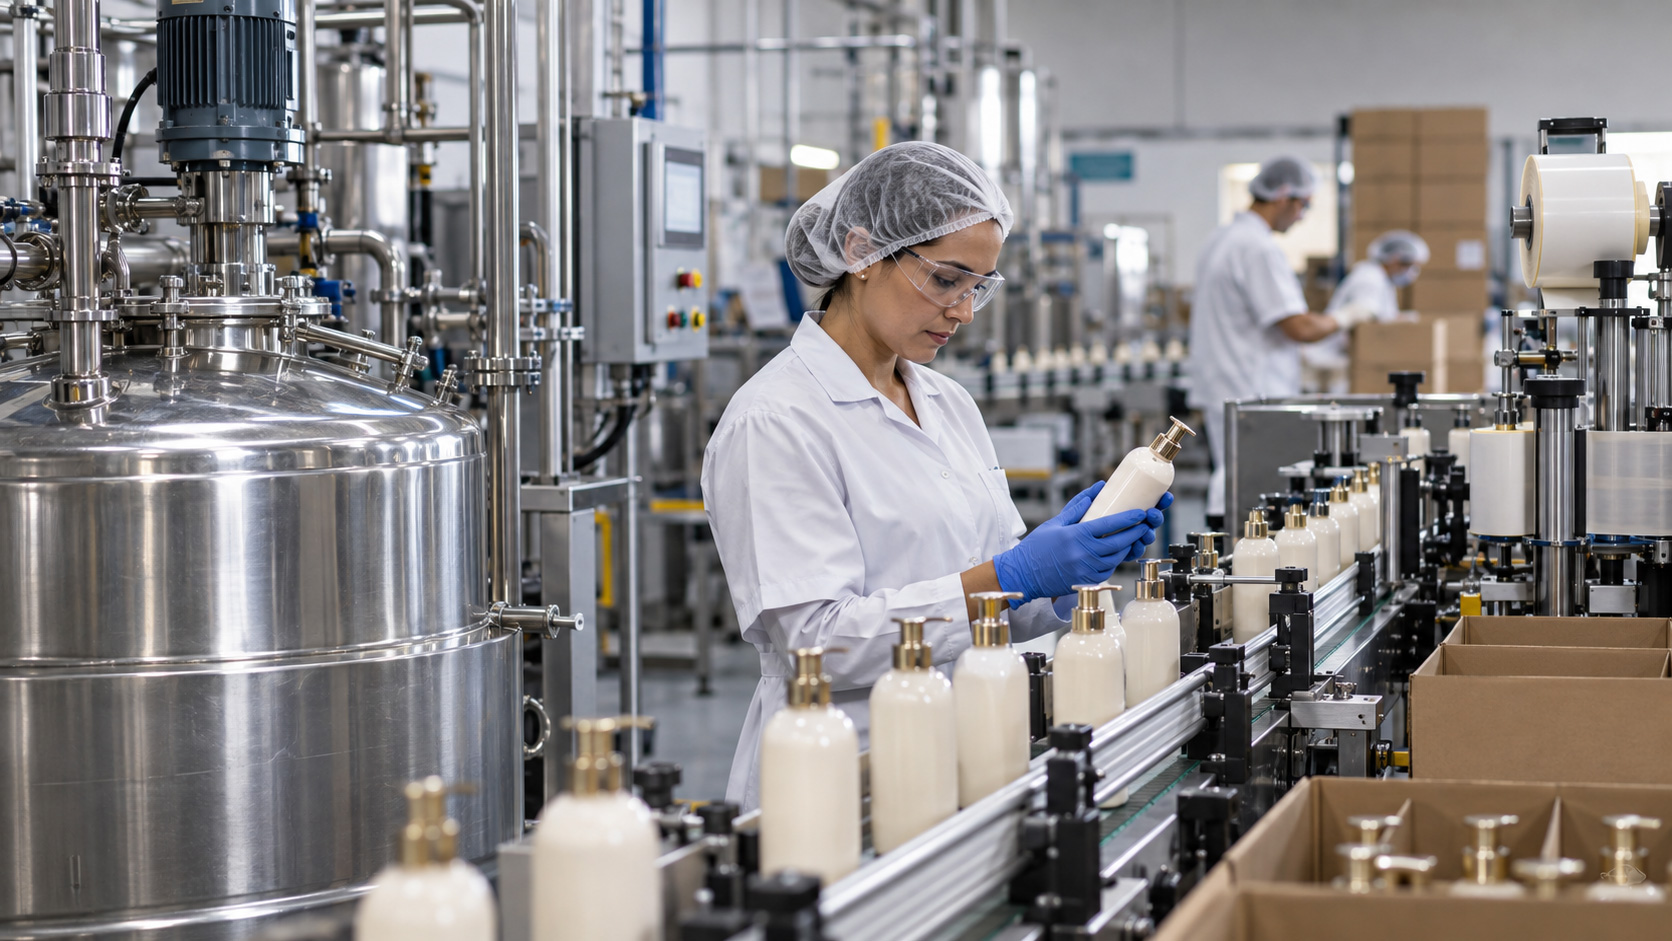
Dependendo do produto, a formulação industrial pode exigir tempos específicos de mistura, aquecimento, homogeneização, repouso ou resfriamento. Depois disso, ainda será necessário encontrar uma linha de envase compatível com características como viscosidade, volume e tipo de recipiente.
Um shampoo, um hidratante corporal e um produto de limpeza, por exemplo, podem compartilhar determinados recursos de preparação e depender de linhas diferentes nas etapas seguintes. Mesmo dentro de uma mesma família de produtos, mudanças de viscosidade, tamanho da embalagem ou sistema de fechamento podem alterar a disponibilidade e a capacidade dos recursos necessários.
Por isso, ocupar um tanque apenas porque ele está livre pode ser uma decisão ruim quando não existe uma saída programada para o produto que será preparado.
Quando o produto pronto ocupa o tanque por mais tempo
Imagine que um lote de creme termine a preparação às 10 horas, mas a linha de envase adequada esteja comprometida com outra produção até o fim do turno. Se o produto precisar permanecer no próprio tanque até ser transferido, aquele recurso continuará indisponível para a próxima formulação.
No planejamento, a operação de preparação pode aparecer como concluída. Para a fábrica, porém, o tanque ainda está ocupado.
Quando situações desse tipo se repetem, a empresa começa a acumular produto entre processos. Cresce o estoque em processo (WIP), aumenta a necessidade de movimentações internas e diminui a disponibilidade de recursos que poderiam receber novas ordens.
O problema não está necessariamente na capacidade nominal da formulação ou do envase. Muitas vezes, está no descompasso entre elas.
Um mesmo lote pode depender de várias apresentações comerciais
A complexidade aumenta quando uma mesma formulação a granel dá origem a diferentes SKUs.
Um sabonete líquido, por exemplo, pode ser vendido em embalagens de 250 ml, 500 ml e 1 litro. A base produzida é a mesma, mas cada apresentação pode exigir frascos, tampas, válvulas, rótulos, caixas e configurações de linha diferentes.
Nesse caso, o planejamento de envase precisa enxergar não somente o volume disponível de produto a granel, mas também a disponibilidade dos componentes necessários para transformar esse volume em produto acabado.
Se há frascos e tampas para a embalagem de 250 ml, mas os rótulos da versão de 500 ml ainda não chegaram, produzir todo o lote sem considerar essa restrição pode apenas transferir o problema para a etapa seguinte.
Esse ponto amplia o planejamento para além dos limites físicos da fábrica. Um componente importado com lead time maior, uma entrega parcial de frascos ou um atraso de fornecedor podem modificar a sequência prevista para vários SKUs. O plano de produção precisa, portanto, estar sincronizado com as necessidades de abastecimento e com as datas em que matérias-primas e materiais de embalagem estarão efetivamente disponíveis.
Materiais, capacidade e sequência precisam ser avaliados em conjunto. Planejar com capacidade finita significa reconhecer que máquinas, equipes, materiais, calendários e recursos compartilhados possuem limites reais que precisam aparecer na programação.
Lotes menores e mix maior aumentam a frequência de setups
A variedade de produtos e apresentações aumenta o número de trocas realizadas ao longo da produção. Para o PPCP, isso significa lidar com mais ordens, produção em lotes menores e maior participação dos setups na capacidade disponível.
O setup corresponde ao tempo e às atividades necessárias para preparar um recurso para a próxima produção. Em uma linha de envase, a mudança de um shampoo para outro produto pode envolver limpeza, sanitização, regulagens, troca de bicos, guias, componentes ou parâmetros dos equipamentos antes que a nova ordem possa começar.
Na formulação, a sequência também interfere diretamente no setup. Dependendo das características das receitas, produzir determinados itens consecutivamente pode permitir uma limpeza mais simples, enquanto outras transições exigem procedimentos mais demorados para evitar resíduos, contaminações ou incompatibilidades entre fórmulas.
Nas etapas de embalagem, trocar o tamanho do frasco, o modelo da tampa, o rótulo ou a caixa também pode demandar ajustes e preparação dos equipamentos. Com dezenas ou centenas de SKUs, pequenas decisões de sequência acumulam efeitos relevantes sobre o tempo disponível ao longo do dia ou da semana.
O sequenciamento da produção, portanto, não define somente qual ordem vem primeiro. Ele pode considerar critérios como redução de setups e agrupamento de produções semelhantes, procurando organizar as ordens de maneira mais aderente às restrições reais da operação.
A linha de embalagem também pode se tornar o limitante
O raciocínio precisa continuar depois do envase. Uma linha de embalagem pode depender de rotuladoras, encaixotadoras, equipamentos de codificação, operadores ou componentes específicos. Isso significa que aumentar o ritmo do envase sem verificar a capacidade da etapa seguinte pode simplesmente deslocar a fila.
O produto passa a esperar entre o envase e a embalagem final, enquanto áreas intermediárias acumulam caixas, frascos ou pallets.
Essa situação é especialmente sensível quando existem lançamentos, campanhas promocionais ou mudanças frequentes de mix. Um novo produto pode compartilhar equipamentos com itens de alto giro e exigir materiais exclusivos, criando novas combinações de restrições dentro de uma programação que já estava apertada.
A disponibilidade física das embalagens acrescenta outra variável. Não basta uma máquina estar livre para determinado SKU se o fornecedor entregará os frascos somente dois dias depois, se o estoque de válvulas não atende ao lote previsto ou se parte dos rótulos ainda está em trânsito.
Por isso, a linha de embalagem não deve aparecer no PPCP apenas como a etapa final. Ela participa da mesma lógica usada para decidir quando e quanto produzir, enquanto o abastecimento de seus componentes precisa estar alinhado às datas previstas no plano.
Produção MTS exige equilibrar forecast, estoque e capacidade
Muitas operações de cosméticos, higiene e cuidados pessoais trabalham com a lógica Make to Stock (MTS), ou produção para estoque. Nesse modelo, uma parcela relevante da fabricação acontece antes do pedido final do cliente, com base na demanda prevista e nos níveis de estoque necessários para atender o mercado.
Isso muda a natureza de algumas decisões do planejamento. Não basta organizar apenas as ordens já confirmadas. É necessário avaliar previsões de demanda, estoques existentes, cobertura desejada, capacidade produtiva, tamanho dos lotes e disponibilidade de materiais para decidir quanto produzir em cada período.
Uma previsão mais alta para determinada família de shampoos, por exemplo, pode aumentar simultaneamente a necessidade de base, fragrância, frascos, tampas, rótulos e capacidade de envase. Se o plano de produção for ampliado sem que essas necessidades sejam refletidas na cadeia de abastecimento, a fábrica pode receber uma demanda que não consegue executar nas datas planejadas.
O Opcenter Planning, que integra a família Opcenter APS, pode considerar previsões e demandas de longo prazo na construção do plano e apoiar a geração de um plano mestre de produção compatível com capacidade e políticas de estoque. A solução também permite trabalhar com estruturas de materiais para calcular necessidades associadas ao plano de produção.
Essa visão ajuda a aproximar três decisões que não deveriam ocorrer de maneira isolada: quanto o mercado provavelmente demandará, quanto a empresa precisa manter em estoque e quanto a operação consegue produzir e abastecer.
O forecast continua sendo uma entrada sujeita a erro e revisão. O objetivo do planejamento não é tratar a previsão como certeza, mas avaliar suas implicações sobre capacidade, estoques e necessidades futuras de materiais, permitindo que o PPCP reaja quando a demanda esperada ou as condições de abastecimento mudarem.
Shelf life precisa fazer parte das decisões de produção
Cosméticos, matérias-primas e determinados componentes possuem outro elemento que limita a liberdade do planejamento: a validade ou shelf life.
Produzir antecipadamente pode ajudar a formar estoque para atender uma demanda futura, mas essa antecipação possui limites. Um lote produzido cedo demais pode consumir parte importante de sua vida útil antes mesmo de chegar ao cliente. O mesmo raciocínio se aplica a insumos armazenados que precisam ser utilizados dentro das regras de validade definidas pela operação.
Essa variável interfere também na compra e no consumo de materiais. Ter quantidade suficiente em estoque não significa necessariamente que todo o saldo poderá ser utilizado em qualquer ordem futura. Datas de validade, condições de uso e políticas de materiais precisam participar da decisão de alocação.
No planejamento MTS, o shelf life pode ser considerado junto de parâmetros como níveis de estoque, cobertura, quantidades de reposição e capacidade. Isso ajuda a evitar que a busca por disponibilidade elevada gere produção excessivamente antecipada, aumento de estoques ou maior exposição a perdas e obsolescência.
A mesma lógica precisa chegar ao sequenciamento. Quando existem lotes ou materiais com diferentes prazos de validade, as regras adotadas pela empresa podem orientar prioridades de consumo e produção, desde que essas restrições estejam representadas no modelo de planejamento.
Liberar uma ordem exige olhar o que acontece depois
Uma programação mais consistente não responde apenas à pergunta “há capacidade para formular este lote?”. Ela também precisa avaliar se existe condição para o lote seguir pelo restante do fluxo e se os materiais estarão disponíveis no momento necessário.
Isso envolve verificar, entre outros fatores:
- disponibilidade dos tanques e misturadores;
- tempos de preparo, repouso e resfriamento;
- compatibilidade e capacidade das linhas de envase;
- disponibilidade de matérias-primas;
- chegada de frascos, tampas, válvulas, rótulos e caixas;
- tempos de setup, limpeza e troca entre produtos;
- capacidade das linhas de embalagem;
- prazos e condições de abastecimento;
- validade de produtos e insumos;
- níveis de estoque e cobertura;
- prioridades comerciais e datas de entrega.
Quando essas relações são analisadas antes da liberação das ordens, o PPCP consegue evitar decisões que parecem eficientes isoladamente, mas criam filas ou faltas de materiais poucas horas ou dias depois.
Também fica mais fácil avaliar alternativas. Se uma apresentação está bloqueada por falta de embalagem, por exemplo, pode ser possível priorizar outra. Se uma linha de envase se tornar indisponível, o impacto sobre as formulações seguintes pode ser analisado antes que novos lotes ocupem os tanques. Se o estoque de determinado SKU cair abaixo do esperado, o plano pode ser reavaliado considerando simultaneamente demanda, materiais e capacidade.
Programar o fluxo completo melhora a capacidade de decisão
Sincronizar formulação, envase e embalagem significa tratar a produção como um fluxo conectado à cadeia de abastecimento, e não como uma sucessão de departamentos tentando maximizar individualmente sua utilização.
Quanto maior o número de SKUs, materiais, restrições, linhas compartilhadas e mudanças de sequência, mais difícil se torna representar todas essas relações manualmente. O PPCP precisa visualizar dependências entre processos, materiais e recursos e entender como uma alteração em determinada etapa modifica o restante da programação.
O Opcenter APS reúne recursos de planejamento e programação avançados para considerar capacidade, materiais, restrições produtivas e alternativas de sequenciamento. Dentro dessa estrutura, o Opcenter Planning atua nas decisões de planejamento e capacidade em horizontes mais amplos, enquanto o Scheduling aprofunda a programação das ordens e recursos da fábrica.
Tecnologia, entretanto, não elimina a necessidade de dados confiáveis, regras produtivas bem definidas e conhecimento da equipe. Seu papel é permitir que essas informações sejam representadas de forma estruturada para que decisões sobre demanda, estoque, materiais, capacidade e sequência possam ser analisadas de maneira integrada.
Para indústrias de cosméticos, higiene, beleza e cuidados domésticos, essa integração ajuda o PPCP a enxergar o fluxo desde a necessidade futura de produção e abastecimento até a disponibilidade de formulação, envase e embalagem, sem perder de vista estoques e validade.
A APS3 atua com soluções Siemens para planejamento e programação da produção aplicadas a ambientes industriais com múltiplas restrições, produtos e recursos.