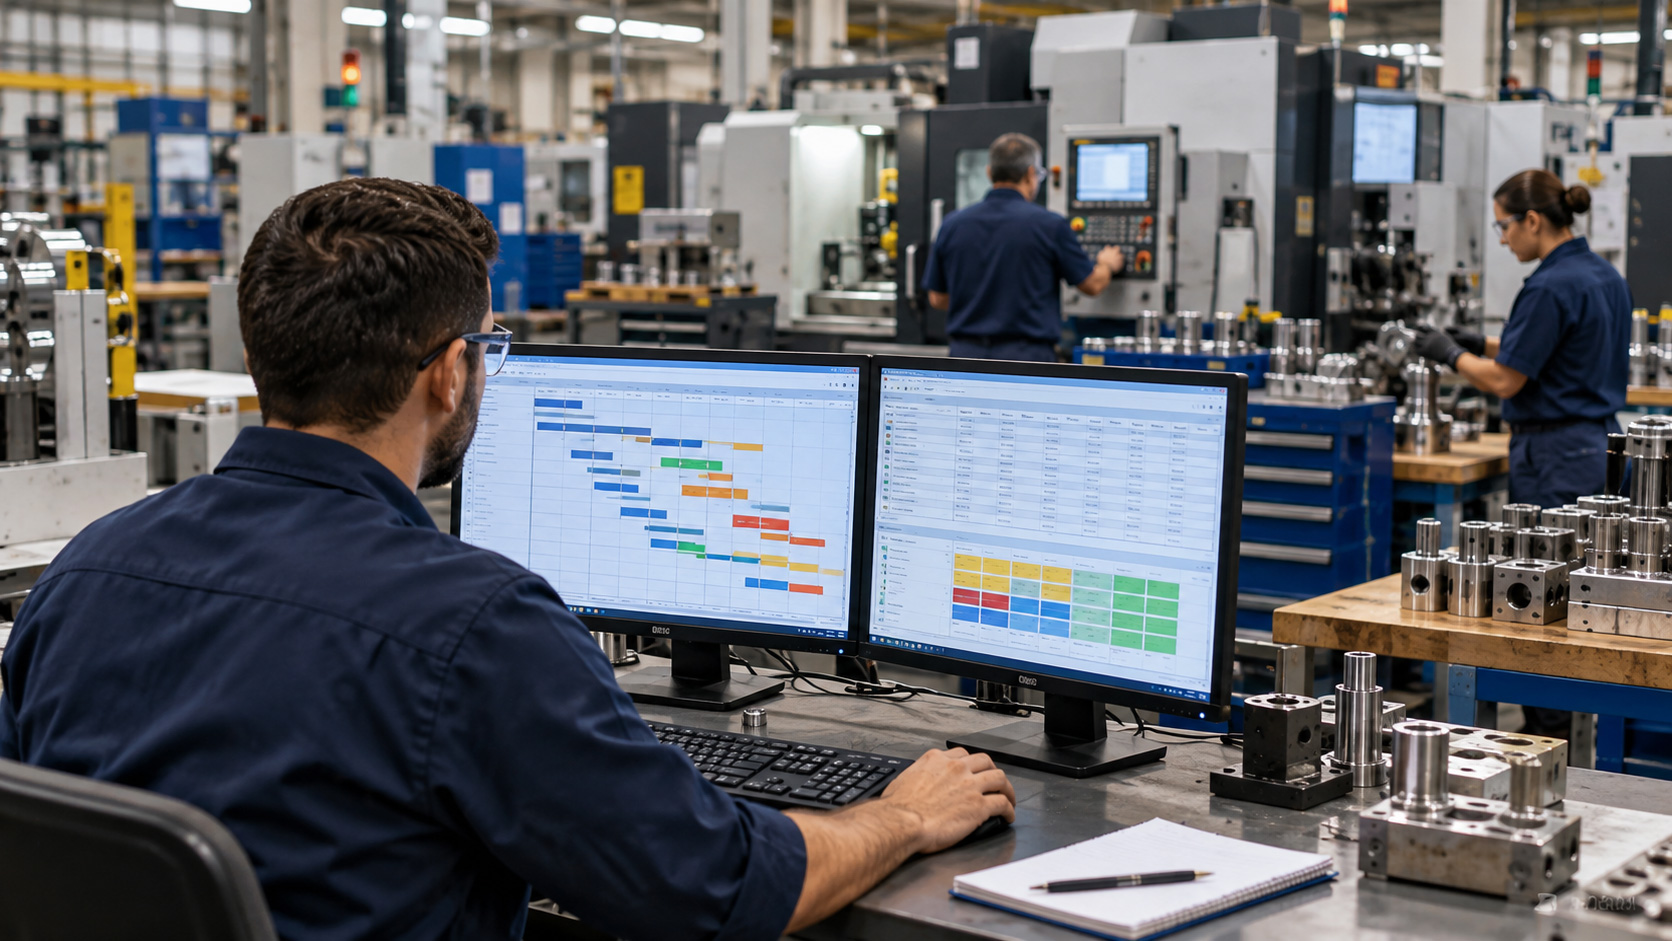
Na produção high mix low volume, planejar bem exige considerar as particularidades de cada ordem, a capacidade disponível, os materiais, os setups e os recursos compartilhados antes de definir a sequência.
Em uma fábrica com alta variedade, duas ordens que parecem semelhantes no ERP podem disputar a produção de maneiras completamente diferentes. Uma precisa de determinada máquina e ferramenta, outra depende de um operador habilitado, enquanto uma terceira só poderá começar quando um componente comprado chegar. Se uma delas ganha prioridade, a alteração pode repercutir em várias operações que já estavam programadas.
Por isso, planejar uma produção high mix low volume exige trabalhar no nível das ordens e das restrições reais da fábrica, em vez de depender apenas de médias de capacidade, filas por data ou programações baseadas em repetições anteriores.
O PPCP precisa saber não somente quanto deve ser produzido, mas onde cada operação pode acontecer, quanto tempo ocupará o recurso, quais materiais e recursos adicionais serão necessários e o que muda quando a sequência é alterada. Quanto maior o mix e menor o lote, mais essas relações influenciam a possibilidade de cumprir os prazos.
O que muda em uma produção high mix low volume
High mix low volume, também abreviado como HMLV, é um ambiente de produção caracterizado por grande variedade de itens e volumes menores por produto ou ordem. É comum em fabricantes de máquinas, equipamentos, componentes, eletrônicos, autopeças, peças especiais e operações sob encomenda.
A dificuldade não está simplesmente em fabricar muitos produtos diferentes. Ela aparece porque essa variedade normalmente traz diferenças de roteiro, tempo de processamento, materiais, ferramentas, mão de obra, equipamentos e preparação.
Conforme o número de SKUs e combinações aumenta, a gestão do mix de produtos também passa a exigir maior atenção, já que produtos diferentes disputam capacidade, materiais e prioridades dentro dos mesmos recursos produtivos.
Considere uma empresa que fabrica componentes usinados. A peça A passa pelo torno e depois pelo centro de usinagem. A peça B utiliza o mesmo centro de usinagem, mas exige outra ferramenta e um dispositivo específico de fixação. A peça C utiliza uma máquina diferente no início do processo, porém disputa com a peça A a mesma etapa de inspeção dimensional.
Mesmo que as três ordens representem poucas unidades, programá-las envolve várias decisões conectadas.
A diferença fica mais clara quando se compara esse ambiente a uma linha dedicada à fabricação contínua de um mesmo produto, na qual roteiro, tempos e recursos tendem a variar menos. Em operações de alta variedade, cada nova ordem pode alterar a combinação de recursos necessária nas próximas horas ou dias.
Essa combinação entre variedade e volume também ajuda a entender por que ambientes high mix low volume se aproximam de modelos como MTO e ETO, nos quais os pedidos tendem a ter mais particularidades e menor repetição. Já operações MTS costumam trabalhar com volumes maiores e menor variedade.
Essa relação entre os diferentes modelos de produção pode ser visualizada no comparativo entre MTO, MTS, ATO e ETO, que mostra como o aumento da variedade muda as exigências sobre planejamento e programação.
Por que métodos baseados em repetição perdem eficiência
Métodos mais simples de planejamento costumam funcionar melhor quando existe estabilidade suficiente para que uma sequência anterior seja reaproveitada com poucas alterações.
Na produção high mix low volume, essa estabilidade é menor.
Uma média de quatro horas por ordem, por exemplo, pode esconder produtos que utilizam duas horas de uma máquina e outros que ocupam o mesmo equipamento durante sete horas. Considerar apenas que determinado centro de trabalho possui 16 horas disponíveis em dois turnos também pode ser insuficiente se algumas ordens dependerem de uma ferramenta que só existe em uma unidade.
Os pequenos lotes adicionam outro componente importante: a frequência de trocas tende a aumentar.
Ao aproximar ordens que exigem preparações semelhantes, parte dessas trocas pode ser evitada, liberando mais tempo do equipamento para produzir. Mas também não basta agrupar todas as ordens semelhantes. Uma delas pode ter prazo mais curto e não suportar esperar pelo término da sequência de ordens compatíveis.
A programação precisa equilibrar compatibilidade, setup, capacidade e prazo, em vez de procurar uma única regra que funcione para todas as situações.
Como planejar alta variedade com capacidade finita
O primeiro passo é abandonar a ideia de que basta encontrar uma data para cada ordem. É preciso verificar se existe capacidade real para executá-la naquele momento.
Ao trabalhar com capacidade finita na produção, o planejamento considera que máquinas, pessoas e demais recursos possuem disponibilidade limitada. Se uma máquina já está ocupada das 8h às 12h, outra operação não pode ser posicionada no mesmo intervalo apenas porque existe demanda para isso.
Em ambientes high mix low volume, essa análise precisa ir além da máquina principal.
Uma ordem pode exigir simultaneamente:
- Máquina: qual equipamento executará a operação e em quais horários estará disponível.
- Ferramenta ou dispositivo: se o recurso é compartilhado, duas máquinas aparentemente disponíveis podem não conseguir produzir ao mesmo tempo.
- Mão de obra: algumas operações podem depender de profissionais com treinamento ou habilidade específica.
- Material: a capacidade não pode ser utilizada por determinada ordem se o componente necessário ainda não estiver disponível.
- Operações anteriores: uma montagem não pode começar antes da conclusão das peças das quais depende.
- Calendários: turnos, manutenção, intervalos e períodos de indisponibilidade alteram a capacidade utilizável.
Ao considerar essas restrições em conjunto, o planejamento deixa de mostrar apenas que existe capacidade disponível no período e passa a indicar se cada ordem pode realmente ser executada no momento programado, com todos os recursos e dependências de que necessita.
Como equilibrar setups e prazos de entrega
Em uma produção em pequenos lotes, os setups ocupam proporcionalmente uma parcela maior da capacidade. Quanto mais vezes o equipamento muda de produto, ferramenta, material, programa ou configuração, mais tempo deixa de ser utilizado diretamente na fabricação.
Por isso, a compatibilidade entre ordens deve fazer parte do sequenciamento. As regras de sequenciamento da produção podem considerar características dos produtos para aproximar ordens que provoquem menos trocas, além de datas de entrega, prioridades e disponibilidade dos recursos.
Imagine três alternativas para programar o mesmo conjunto de ordens. Na primeira, a sequência respeita as prioridades de entrega, mas exige várias trocas de configuração e aproveita pior a capacidade disponível. Na terceira, as ordens são agrupadas de forma a reduzir setups e aumentar ao máximo a produtividade, gerando um ganho equivalente a dois turnos, porém com atraso em alguns pedidos.
Entre essas duas opções, uma segunda sequência consegue reduzir parte das trocas, recuperar um turno de produtividade e, ao mesmo tempo, manter todas as ordens dentro do prazo. Esses cenários são exemplificados de forma didática no vídeo a seguir:
Esse tipo de situação mostra por que reduzir setups ou buscar o máximo de produtividade não deve ser o único objetivo do sequenciamento. Uma alternativa pode ser excelente do ponto de vista da utilização dos recursos e ainda assim prejudicar o atendimento ao cliente. Outra pode proteger todos os prazos, mas consumir capacidade demais com preparações sucessivas.
O PPCP precisa avaliar o efeito completo de cada escolha: quanto tempo pode ser recuperado com uma sequência melhor, quais ordens serão deslocadas e se os prazos continuam atendidos. O objetivo é encontrar um equilíbrio entre produtividade e entrega, de acordo com as prioridades da operação.
Com um APS, diferentes cenários podem ser simulados antes da alteração do programa. Isso permite comparar alternativas e entender seus efeitos sobre capacidade, produtividade, setups e atrasos antes de levar a nova sequência para o chão de fábrica.
Material disponível precisa fazer parte da sequência
Outro erro frequente é considerar uma ordem pronta para produção porque existe capacidade de máquina, sem verificar se todos os materiais necessários estarão disponíveis no momento previsto.
Em alta variedade, a quantidade de combinações de componentes pode ser grande. Um único item faltante pode impedir o início de uma ordem mesmo quando todo o restante está disponível.
A consequência aparece no chão de fábrica como uma sequência que precisa ser constantemente corrigida. O PPCP libera uma ordem, descobre que falta um componente, procura outra para ocupar a máquina e depois precisa reorganizar novamente a programação quando o material chega.
O planejamento precisa relacionar quando o material estará disponível com quando a capacidade poderá ser utilizada.
Isso não significa esperar todos os componentes chegarem para começar a pensar na programação. Se uma matéria-prima está prevista para quarta-feira e o processo produtivo permite utilizar determinado recurso na quinta, essa condição pode ser considerada antecipadamente na construção do plano.
Essa sincronização ganha ainda mais importância em operações de produção sob encomenda, nas quais diferentes pedidos podem demandar componentes específicos e disputar os mesmos recursos produtivos.
Recursos compartilhados podem esconder a verdadeira restrição
Uma máquina nem sempre é o gargalo que define a sequência.
Imagine duas fresadoras livres no mesmo horário. Olhando apenas para os equipamentos, duas ordens poderiam ser executadas simultaneamente. Porém, ambas precisam do mesmo dispositivo de fixação, disponível em uma única unidade.
A capacidade real naquele momento é de uma ordem, não de duas.
A mesma situação ocorre com bancadas de teste, pontes rolantes, instrumentos de medição, moldes, ferramentas, equipes de setup e profissionais especializados.
Essas dependências são especialmente relevantes na produção high mix low volume porque cada família de produto pode utilizar uma combinação diferente de recursos. Uma restrição que não influencia as ordens desta manhã pode se tornar o principal limitador do turno seguinte.
Por isso, representar apenas os equipamentos principais deixa parte da complexidade fora do planejamento.
Como reagir a pedidos urgentes sem desmontar o programa
Mudanças fazem parte da rotina industrial. Um cliente pode antecipar uma entrega, uma máquina pode parar, um fornecedor pode atrasar ou uma ordem pode permanecer mais tempo que o previsto em determinada operação.
O problema não é só o tempo que leva uma reprogramação. O problema é alterar uma ordem sem enxergar o impacto sobre todas as demais.
Suponha que um pedido urgente precise entrar amanhã em um recurso já ocupado. Há várias alternativas possíveis: deslocar a ordem atual, utilizar outro equipamento compatível, dividir um lote, fazer uma preparação adicional ou alterar operações anteriores e posteriores.
Cada alternativa gera consequências diferentes.
Por isso, uma boa decisão começa pela comparação dos cenários antes de alterar o programa oficial. O PPCP pode analisar, por exemplo:
- O prazo realmente exige a mudança? A ordem urgente possui alguma folga ou precisa ocupar aquele recurso imediatamente?
- Qual capacidade será deslocada? Inserir três horas de produção não significa necessariamente deslocar apenas três horas das outras ordens, pois podem existir setups e dependências.
- Quais recursos adicionais serão afetados? Ferramentas, pessoas, materiais e processos seguintes podem mudar junto com a máquina.
- Quais entregas passam a correr risco? Resolver uma urgência não deve criar novos atrasos sem que esse efeito seja conhecido.
- Existe uma alternativa menos disruptiva? Outro recurso, outra sequência ou outro horário pode atender a necessidade com impacto menor.
Esse tipo de análise permite substituir a reprogramação por tentativa e erro por uma decisão baseada nas consequências conhecidas de cada alternativa.
O planejamento precisa representar cada ordem
Quanto maior a variedade, menos confiável se torna tratar ordens diferentes como se fossem equivalentes.
Um planejamento adequado para high mix low volume precisa reconhecer diferenças de roteiro, tempos, recursos, materiais, setups e prioridades. Também precisa considerar que algumas restrições são obrigatórias, enquanto outras funcionam como critérios de otimização.
A indisponibilidade de uma ferramenta única, por exemplo, impede fisicamente duas operações simultâneas. Já a preferência por manter produtos da mesma família agrupados pode ser flexibilizada se houver uma entrega mais urgente.
Separar esses dois tipos de decisão ajuda o PPCP a construir programas mais coerentes.
A tecnologia pode apoiar esse processo ao processar um número de combinações que seria difícil avaliar manualmente, mas o resultado depende da qualidade das informações utilizadas. Roteiros incorretos, tempos desatualizados, calendários inadequados ou recursos não cadastrados continuam produzindo decisões ruins, mesmo em um sistema avançado.
Onde o Opcenter APS se encaixa na produção high mix low volume
O Opcenter APS é uma solução da Siemens para planejamento e programação avançados da produção, permitindo trabalhar com restrições de capacidade, recursos, materiais, calendários, setups, prioridades e regras de sequenciamento.
Para operações de alta variedade, essa capacidade é relevante porque o problema raramente está em uma única variável. O desafio está na interação entre várias delas.
Ao modelar essas condições, o PPCP consegue analisar uma programação factível, identificar conflitos e simular alternativas antes de liberar mudanças para o chão de fábrica. O sistema não elimina imprevistos nem substitui o conhecimento das pessoas que conhecem a operação. Ele amplia a visibilidade sobre as consequências de cada escolha e permite reorganizar o plano com mais informação.
A APS3 atua desde 2012 com soluções Siemens e realiza consultoria, implantação e suporte do Opcenter APS, adaptando a tecnologia às características e regras de cada operação industrial.
Em uma produção high mix low volume, essa modelagem faz diferença porque cada ordem precisa ocupar um espaço possível dentro de uma rede de recursos limitados e interdependentes. Quanto melhor o planejamento representa essa realidade, maior é a capacidade do PPCP de responder a mudanças sem transformar cada nova prioridade em uma reconstrução completa do programa.