A programação de moldes e ferramentas ajuda a evitar conflitos entre ordens ao considerar disponibilidade, compatibilidade, trocas, manutenção e a capacidade real dos recursos utilizados na fábrica.
Uma máquina pode aparecer livre no calendário e, ainda assim, não ter condições de iniciar a próxima ordem. O molde necessário pode continuar instalado em outro equipamento, uma ferramenta pode estar em manutenção ou o dispositivo disponível naquele momento pode não ser compatível com o produto programado. Quando situações como essas não entram no planejamento, a disponibilidade mostrada no calendário deixa de representar o que realmente pode ser executado no chão de fábrica.
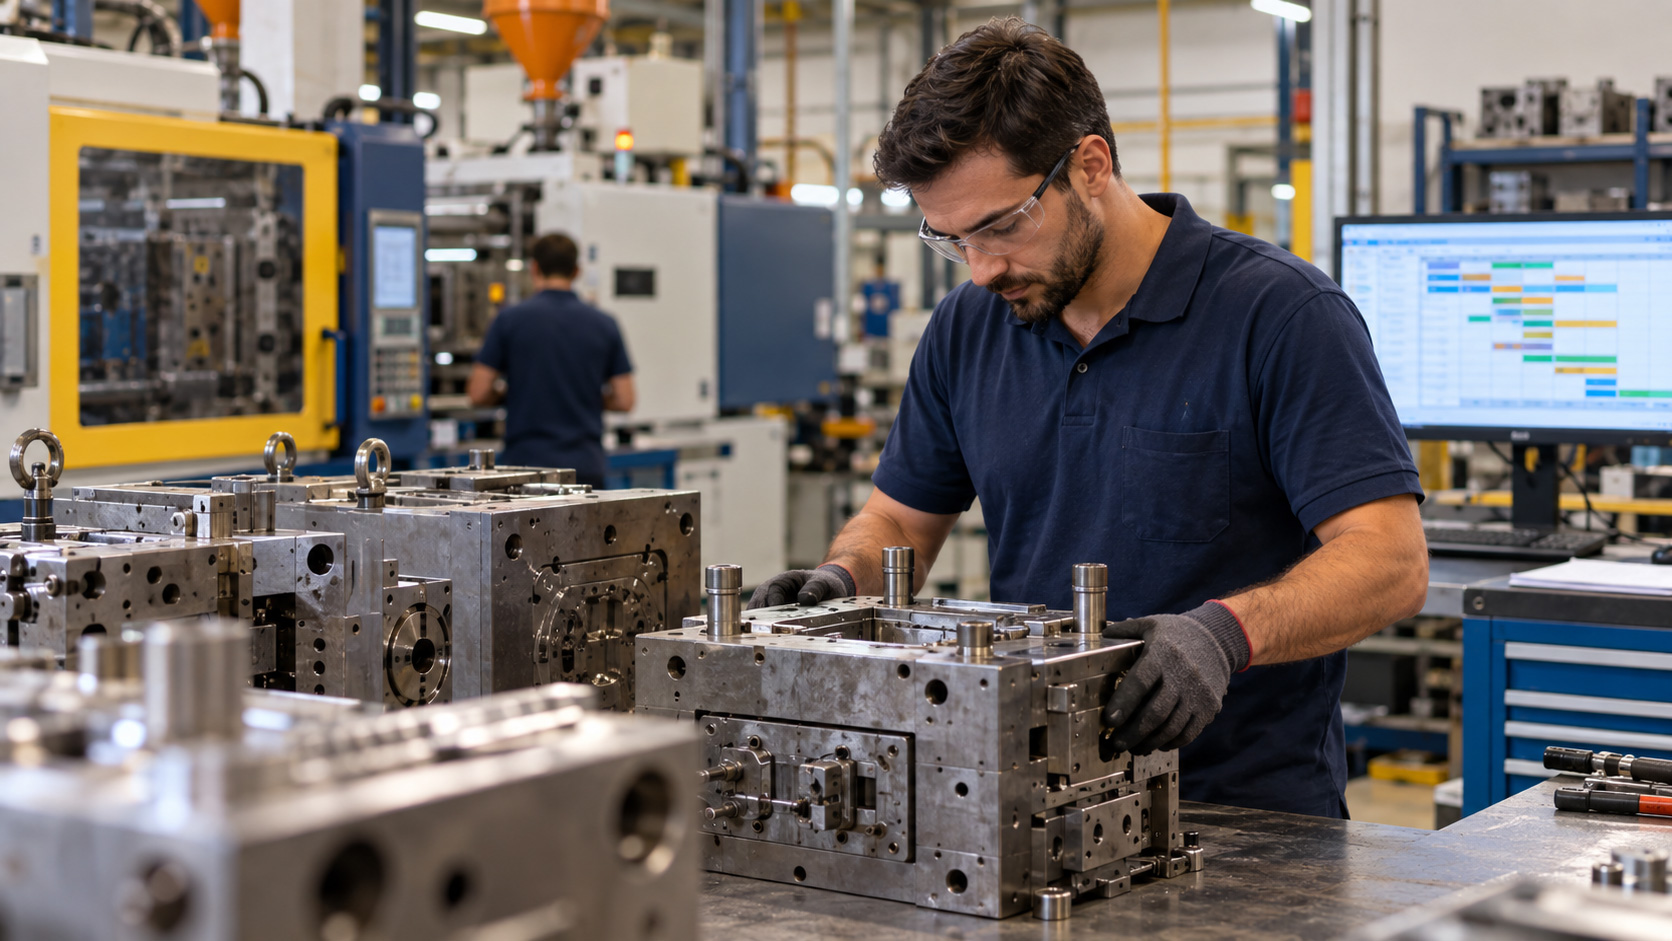
Moldes, estampos, gabaritos, ferramentas e dispositivos precisam ser tratados como recursos produtivos sempre que sua disponibilidade interfere no início ou na continuidade de uma operação. Na nomenclatura de APS, eles podem ser classificados como recursos secundários, ou seja, restrições adicionais aos recursos primários, como máquinas e linhas de produção. Essa classificação não significa que tenham menor importância: um recurso secundário pode representar um molde, uma ferramenta, mão de obra, espaço físico ou qualquer outro elemento necessário para que a operação aconteça nas condições programadas. Quando esses recursos não são considerados, aumenta o risco de sobreposições, mudanças de última hora e máquinas paradas enquanto aguardam algo que já estava comprometido com outra ordem.
A programação de moldes e ferramentas amplia a visão do PPCP porque relaciona esses recursos ao mesmo calendário utilizado para organizar equipamentos, ordens e prioridades. O resultado é uma programação mais próxima das condições reais da fábrica e com menos conflitos descobertos somente depois que a sequência já foi liberada.
Máquina disponível não significa capacidade disponível
A disponibilidade da máquina representa apenas uma parte dos requisitos de uma operação. Uma injetora pode estar livre, mas depender de um molde que ainda será utilizado durante algumas horas em outro equipamento. Uma prensa pode ter espaço no calendário enquanto o estampo previsto passa por manutenção. Em uma linha de montagem, dois postos diferentes podem precisar do mesmo gabarito em períodos coincidentes.
Quando o planejamento considera apenas as máquinas, essas limitações desaparecem do calendário. Imagine uma indústria com cinco equipamentos capazes de produzir determinada família de produtos, mas somente dois moldes compatíveis com as 5 máquinas e capazes de produzir tal família. O número de máquinas sugere capacidade para cinco operações simultâneas, porém a quantidade de moldes limita a produção a duas naquele período.
Essa diferença precisa aparecer no planejamento da produção, porque capacidade não corresponde apenas ao número de horas disponíveis nos equipamentos principais. Trabalhar com capacidade finita da produção significa reconhecer todos os recursos que realmente condicionam a execução de cada ordem e respeitar seus limites ao montar o plano.
Moldes e ferramentas também precisam ter disponibilidade definida
Tratar moldes, ferramentas e dispositivos como recursos significa conhecer as condições em que cada um pode ser utilizado. Quantidade disponível, máquinas compatíveis, produtos atendidos, períodos de indisponibilidade e regras específicas de uso passam a fazer parte das informações necessárias para programar corretamente.
Uma fábrica pode ter três dispositivos visualmente semelhantes, mas apenas um deles atender determinada operação, segundo o roteiro. Um molde pode ser utilizado em duas injetoras, embora uma das combinações exija preparação adicional. Uma ferramenta pode circular entre vários centros de usinagem, porém continua sendo um recurso único e não pode atender dois equipamentos ao mesmo tempo.
O controle de moldes ganha outra função quando essas informações estão conectadas ao PPCP. Em vez de servir somente para localizar ou acompanhar o histórico do ferramental, ele passa a ajudar a determinar quando uma ordem poderá realmente ser iniciada. Se uma ferramenta permanecer ocupada até as 14 horas, outra operação que dependa dela não deve ser programada para começar às 13h30, mesmo que a máquina esteja livre.
Recursos compartilhados afetam o sequenciamento das ordens
O desafio aumenta quando um mesmo molde, estampo ou dispositivo atende diferentes máquinas. Duas ordens podem parecer viáveis quando analisadas separadamente e, ainda assim, gerar um conflito porque disputam o mesmo recurso no mesmo período. A programação precisa enxergar essa relação antes que ambas sejam liberadas para produção.
Considere duas prensas disponíveis e duas ordens que dependem do mesmo estampo. A primeira tem prazo de entrega mais curto, enquanto a segunda pertence à família que já está sendo produzida e poderia aproveitar uma preparação existente. Priorizar a primeira pode proteger a entrega, mas aumentar o tempo de troca. Manter a segunda na sequência pode melhorar o aproveitamento do equipamento, porém consumir uma janela necessária para atender o pedido mais urgente.
Esse tipo de decisão mostra por que o sequenciamento da produção não pode ser feito olhando cada máquina de maneira isolada. Alterar uma ordem em um equipamento pode liberar capacidade naquele ponto e, ao mesmo tempo, comprometer outro recurso necessário em uma etapa diferente. O PPCP precisa organizar uma sequência viável para o conjunto dos recursos envolvidos.
Tempos de troca também ocupam capacidade
A liberação de um molde ao término de uma operação não significa que ele estará imediatamente disponível para a seguinte. Dependendo do processo, será necessário desmontar, transportar, limpar, instalar, regular parâmetros, alinhar componentes, aquecer ou realizar testes antes que o recurso possa voltar a produzir.
Esses períodos precisam fazer parte da programação de ferramentas, porque também consomem tempo produtivo. Se uma operação termina às 10 horas e o molde precisa de 45 minutos para ser preparado antes do próximo uso, uma nova ordem não pode ser programada para começar poucos minutos depois apenas porque a máquina seguinte está disponível.
A própria sequência pode alterar o tempo necessário para essas preparações. Manter um molde no mesmo equipamento pode evitar uma transferência, enquanto produzir itens semelhantes em continuidade pode reduzir ajustes e regulagens. Em outras situações, a mudança entre produtos exige limpeza adicional ou inspeções específicas. Duas programações contendo exatamente as mesmas ordens podem, portanto, consumir quantidades diferentes de capacidade dependendo da sequência adotada.
Quando esses tempos ficam fora do plano, os desvios tendem a se acumular. Pequenas diferenças entre o calendário teórico e o tempo efetivamente necessário para preparar os recursos acabam deslocando as ordens seguintes e aumentando a necessidade de reprogramação ao longo do turno.
Manutenção e inspeção alteram a capacidade disponível
Moldes, estampos, dispositivos e ferramentas também permanecem fora de operação por motivos relacionados à sua conservação e confiabilidade. Um molde pode entrar em manutenção preventiva após determinado número de ciclos, uma ferramenta pode precisar de afiação, um estampo pode exigir reparo por desgaste e um dispositivo pode depender de inspeção antes de retornar à produção.
Se essas indisponibilidades não estiverem representadas no calendário, o PPCP continuará programando ordens sobre uma capacidade que não estará disponível. Uma manutenção prevista para quarta-feira, por exemplo, pode exigir a antecipação de algumas ordens, o uso de outro recurso compatível ou uma mudança na sequência para evitar que produtos dependentes daquele ferramental fiquem parados.
Esse acompanhamento também ajuda a identificar limitações recorrentes. Quando uma família de produtos sofre atrasos frequentes porque utiliza um único molde muito disputado, pode existir uma restrição estrutural que merece análise. A empresa consegue avaliar se o problema está na programação, na política de manutenção, na ausência de alternativas homologadas ou na quantidade de recursos disponíveis.
Capacidade finita exige sincronizar todos os recursos
Uma ordem somente pode ser considerada programável quando todos os recursos indispensáveis estiverem disponíveis no período necessário. Se determinada operação exige uma máquina, um molde e um dispositivo específico, a programação precisa encontrar uma janela em que os três possam ser utilizados simultaneamente, respeitando também as preparações e indisponibilidades previstas.
Essa sincronização se torna ainda mais relevante quando surgem mudanças de prioridade. Ao receber um pedido urgente, não basta encontrar uma máquina com espaço no calendário. O PPCP precisa identificar quais moldes e ferramentas serão necessários, quais ordens já utilizam esses recursos e que consequências uma alteração provocará no restante do plano.
Em alguns casos, a prioridade pode ser absorvida sem impacto significativo. Em outros, antecipar uma ordem desloca várias operações, aumenta o número de trocas e compromete datas que já estavam planejadas. Avaliar essas relações antes de modificar a sequência permite que a decisão seja tomada com uma visão mais completa do efeito sobre a fábrica.
Como o Opcenter APS considera as restrições da produção
À medida que aumenta o número de ordens, máquinas, ferramentais e recursos compartilhados, controlar todas essas combinações manualmente se torna mais difícil. Planilhas e calendários isolados podem mostrar a ocupação dos equipamentos principais, mas tendem a perder as dependências existentes entre os diferentes recursos necessários para executar cada operação.
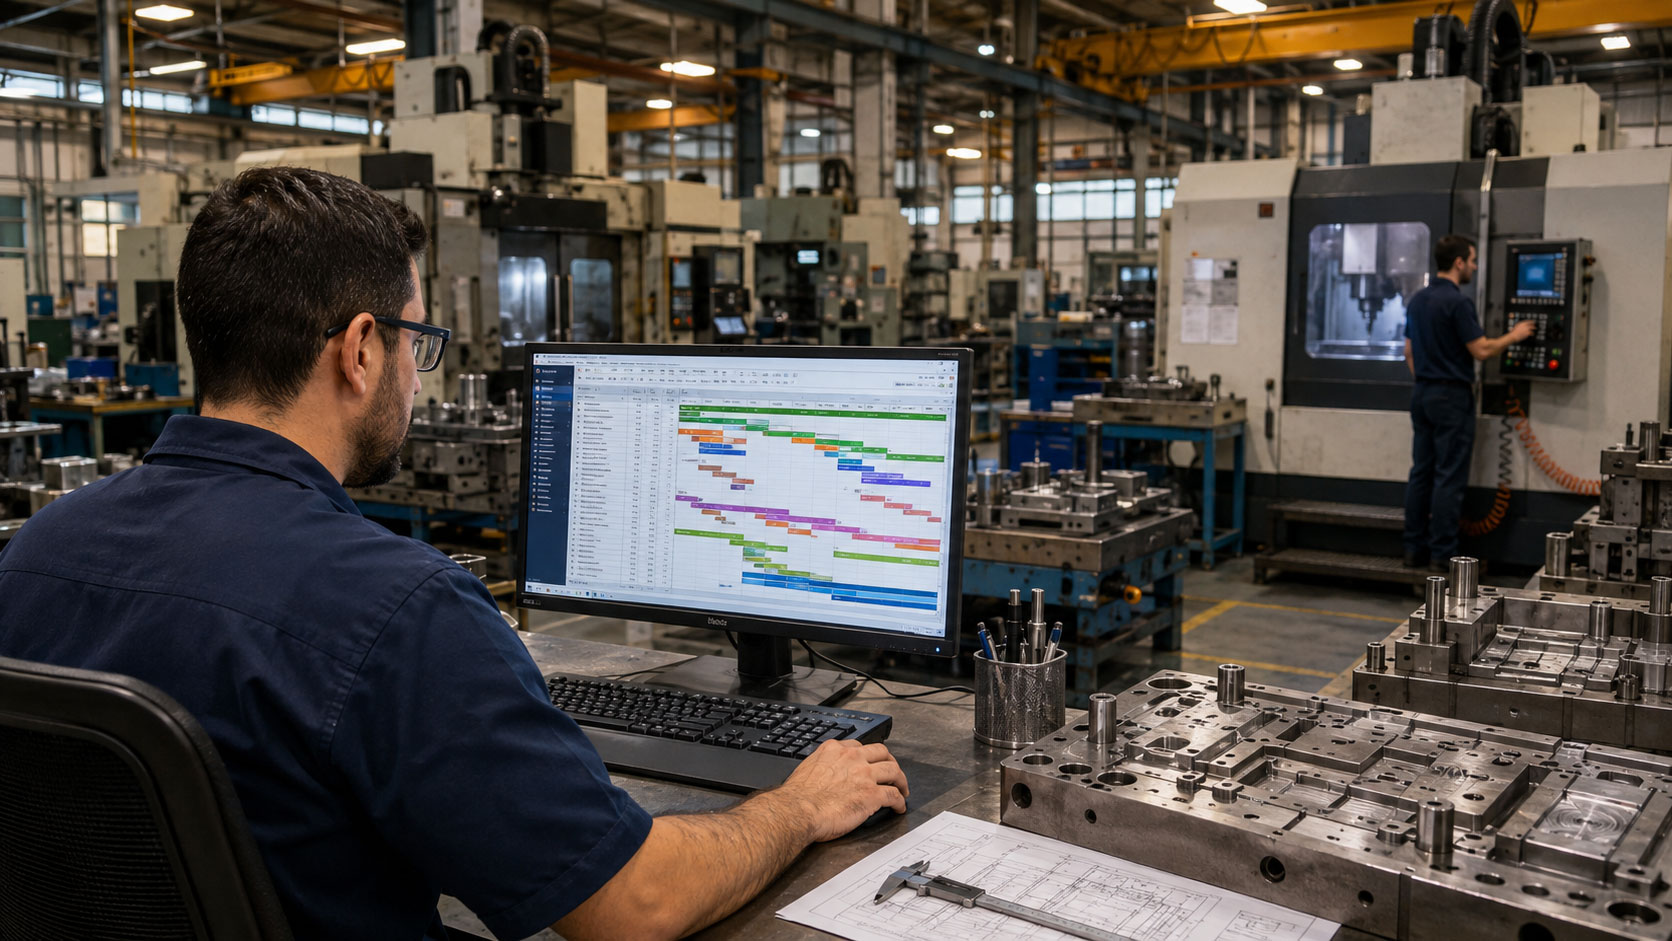
O Opcenter APS permite estruturar o planejamento e o sequenciamento considerando capacidade, disponibilidade e restrições dos recursos produtivos. Moldes, ferramentas, dispositivos e outras limitações podem fazer parte do modelo de programação, reduzindo o risco de que um mesmo recurso seja comprometido com operações incompatíveis no mesmo período.
A possibilidade de reorganizar a sequência e avaliar alternativas também melhora a resposta às mudanças comuns na rotina industrial. Uma manutenção inesperada, a entrada de uma prioridade ou a indisponibilidade de determinada ferramenta pode exigir uma nova programação, e o impacto dessas alterações precisa ser analisado sobre as demais ordens antes que a mudança chegue à fábrica.
A qualidade desse resultado depende da forma como o processo é representado. Compatibilidades entre equipamentos e ferramentais, quantidades disponíveis, calendários, tempos de preparação e regras de utilização precisam refletir a operação real. Quanto mais consistente for esse modelo, maior será a capacidade do PPCP de gerar uma sequência que possa efetivamente ser executada.
Um plano confiável considera todos os recursos que limitam a produção
Máquinas e linhas continuam sendo referências importantes para o cálculo da capacidade, mas nem sempre representam a principal limitação do processo. Em algumas operações, um único molde, estampo, gabarito ou dispositivo compartilhado pode determinar quantas ordens conseguem avançar e qual sequência será possível cumprir.
Incluir esses recursos na programação reduz sobreposições, torna as preparações mais visíveis e evita máquinas ociosas aguardando um ferramental que já estava comprometido com outra operação. O plano deixa de representar apenas a disponibilidade dos equipamentos e passa a considerar o conjunto de condições necessárias para produzir.
A APS3 apoia indústrias na modernização do planejamento e da programação da produção, desde a estruturação das regras e restrições do processo até a implantação do Opcenter APS.