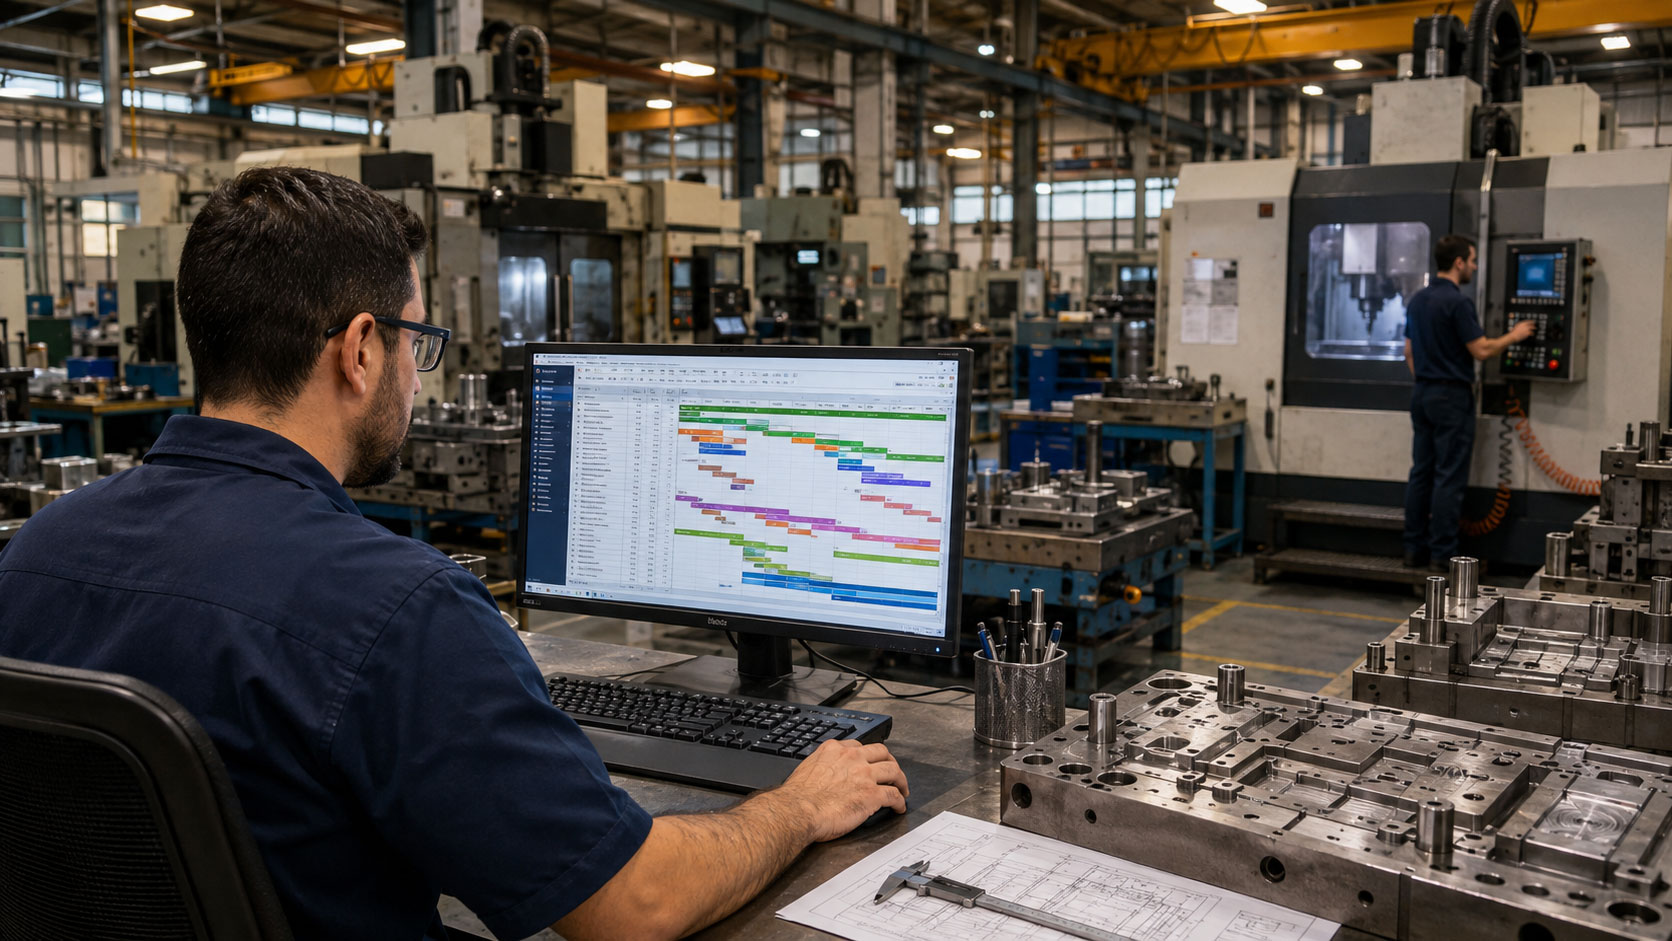
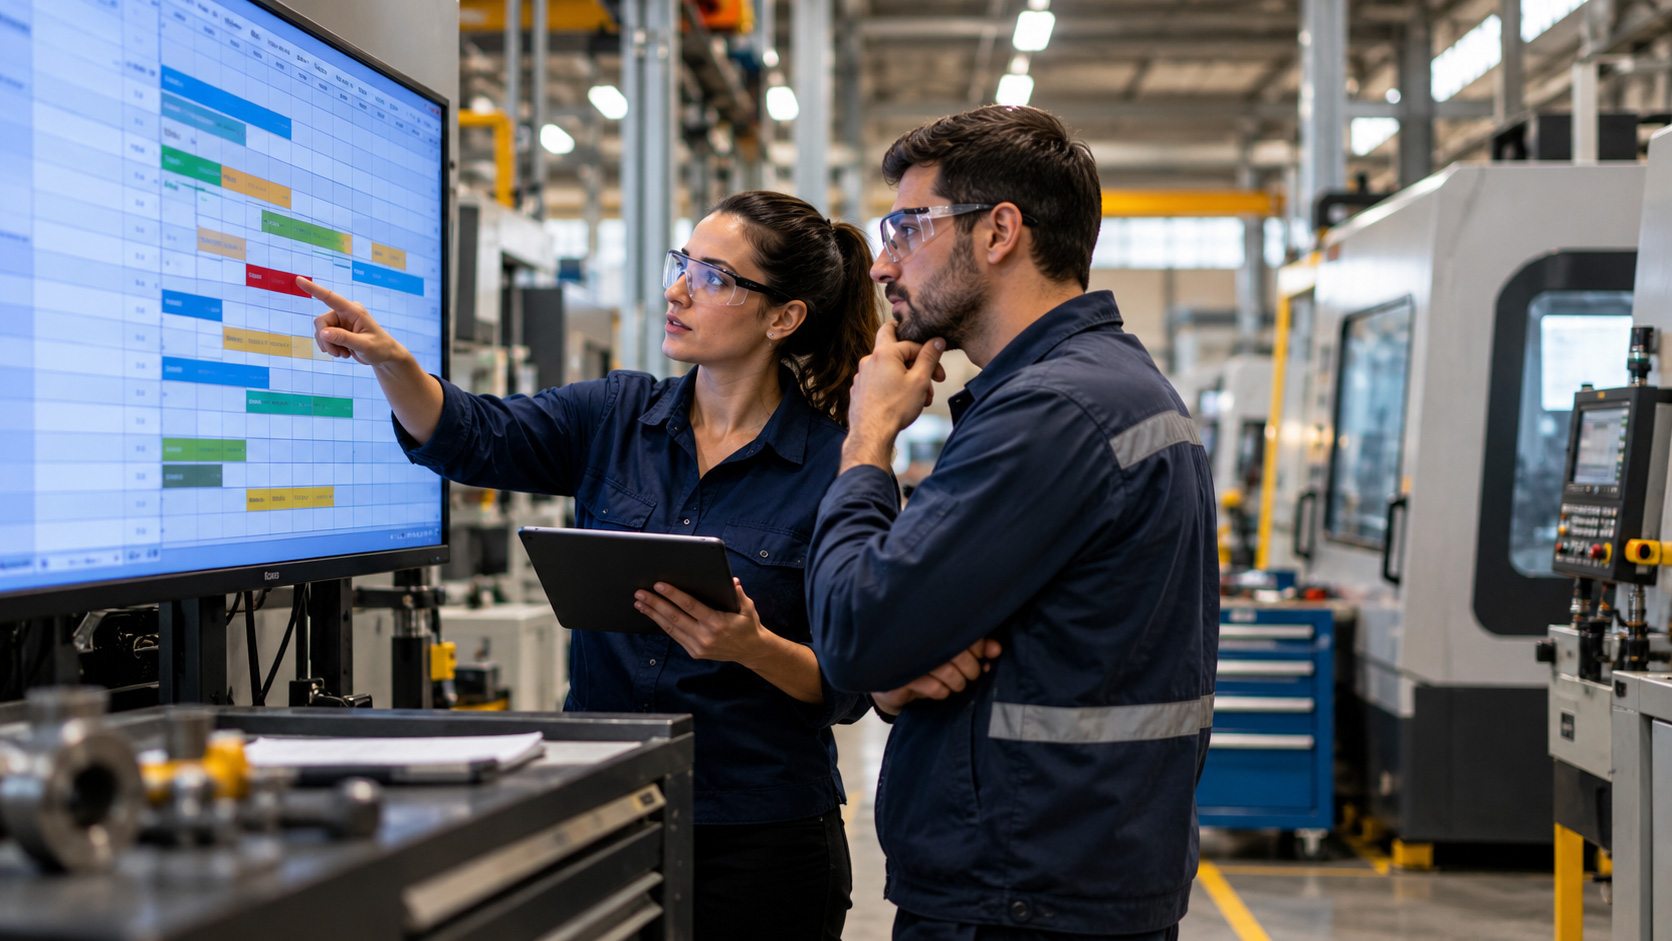
O planejamento da produção precisa considerar as paradas previstas dos equipamentos para trabalhar com a capacidade real da fábrica, reorganizar as ordens afetadas e proteger os prazos.
O PPCP (Planejamento, Programação e Controle da Produção) termina a programação de terça-feira com uma máquina carregada durante praticamente todo o turno. As ordens estão sequenciadas, os materiais têm previsão de disponibilidade e os prazos parecem possíveis. Pouco depois, surge uma informação que muda o plano: naquele mesmo período, o equipamento ficará quatro horas parado para uma manutenção preventiva já prevista.
O problema não está na manutenção, e sim no fato de que aquelas quatro horas nunca deveriam ter entrado na conta como capacidade disponível. Preventivas, inspeções, calibrações e outras intervenções programadas ocupam períodos em que os equipamentos não podem receber ordens. Quando essa informação fica fora da visão do PPCP, a fábrica constrói uma programação coerente no papel, mas impossível de executar sem ajustes.
Integrar planejamento e manutenção significa incluir essas indisponibilidades entre as condições que orientam a programação, para que uma parada deixe de ser apenas um bloqueio no calendário e passe a ser avaliada junto com sequência, capacidade, materiais e prazos de entrega.
As paradas de manutenção precisam entrar no calendário produtivo
Uma máquina disponível em dois turnos não oferece necessariamente todas essas horas para produção. Dentro desse período podem existir preventivas, calibrações, inspeções obrigatórias ou limpezas técnicas que retiram o equipamento temporariamente da operação. Se ele ficará parado das 8h às 12h, o PPCP não pode acomodar uma ordem nesse intervalo sem programar sobre uma disponibilidade que não existe.
Essa lógica está ligada à capacidade finita da produção, já que o sequenciamento precisa respeitar os limites efetivos de cada recurso em cada período. Turnos, feriados, disponibilidade de pessoas e paradas de manutenção alteram a capacidade que realmente pode ser utilizada. Por isso, não basta a manutenção informar que um equipamento vai parar durante a semana: quanto mais próxima a intervenção, maior precisa ser a precisão sobre o recurso, a duração e a janela em que ela pode ocorrer.
Essa janela faz diferença. Algumas intervenções têm dia e horário fixos; outras podem acontecer dentro de um intervalo mais amplo, com liberdade para escolher o momento mais adequado. Quando o PPCP conhece essa flexibilidade, produção e manutenção passam a trabalhar com alternativas em vez de reagir a um conflito já instalado.
Uma parada muda capacidade, sequência e prazos
Retirar quatro horas do calendário de uma máquina não significa deslocar apenas quatro horas de produção. O efeito pode se espalhar por várias ordens e etapas. Em uma operação intermediária antes da montagem, por exemplo, uma preventiva que atrasa um lote pode deixar a montagem esperando componentes e também deslocar as ordens seguintes.
O impacto depende do papel daquele recurso no fluxo. Uma parada em uma máquina com folga pode ser absorvida com poucos ajustes, mas, se a intervenção ocorrer em um recurso gargalo ou em um equipamento compartilhado por várias famílias de produtos, a consequência tende a ser maior. A produção orientada a restrições ajuda a entender por que perder uma hora em um ponto que limita o fluxo não equivale a perder a mesma hora em um recurso com capacidade sobrando.
A sequência também entra na conta. Se o PPCP havia agrupado produtos semelhantes para reduzir trocas, uma manutenção no meio desse bloco pode gerar um setup adicional, fazendo uma parada de quatro horas consumir mais capacidade do que o período reservado para a própria intervenção. Transferir a ordem para outro equipamento também só resolve o problema se essa máquina tiver condições de executá-la, com ferramenta disponível, operador habilitado e capacidade compatível.
Por isso, analisar a manutenção apenas pelo tempo em que o equipamento ficará desligado oferece uma visão incompleta. A decisão precisa considerar o efeito da parada sobre o restante do fluxo.
Escolher a janela e reorganizar as ordens
Quando a manutenção tem alguma flexibilidade de horário, comparar diferentes janelas pode reduzir o impacto sobre a operação.
Considere uma preventiva de quatro horas que precisa acontecer até quinta-feira. Na quarta de manhã, ela interromperia um lote longo e uma sequência organizada para reduzir setups. Na quarta à tarde, existe uma queda natural de carga porque uma ordem ainda aguarda matéria-prima. Na quinta-feira, por outro lado, há uma entrega com prazo apertado dependendo do mesmo equipamento.
Tecnicamente, as três alternativas podem atender à necessidade da manutenção. Para o PPCP, porém, cada uma provoca consequências diferentes.
A análise precisa considerar quais ordens seriam deslocadas, quais prazos ficariam mais pressionados e se outros recursos conseguiriam absorver parte da carga. Também é necessário observar as etapas posteriores. Antecipar uma operação para liberar a máquina antes da preventiva, por exemplo, pode criar componentes que ficarão esperando por uma montagem ainda indisponível.
Isso não tira da manutenção a responsabilidade de definir os limites técnicos da intervenção. O que muda é a possibilidade de escolher, dentro desses limites, uma janela de menor impacto sobre a produção.
Definida a parada, é preciso decidir o que fazer com as ordens que ocupavam aquele período. Algumas podem ser antecipadas, outras deslocadas para depois da manutenção e, dependendo do processo, parte da carga pode seguir para um equipamento alternativo.
Nenhuma dessas decisões deveria depender apenas da existência de um espaço livre no calendário. Antecipar exige disponibilidade de materiais, ferramentas, dispositivos e mão de obra. Da mesma forma, deslocar uma ordem para depois da manutenção pode apenas transferir o conflito, fazendo o produto chegar a uma etapa seguinte justamente quando outro recurso estiver carregado.
Adiar a manutenção nem sempre protege a produção
Quando a carteira está cheia, existe uma pressão natural para manter a máquina produzindo. Se uma preventiva coincide com uma semana de alta carga, deslocá-la pode parecer a maneira mais simples de preservar os pedidos programados.
Em algumas situações, a manutenção pode avaliar que existe margem técnica para alterar a data da intervenção. O problema aparece quando o adiamento se transforma na resposta automática para qualquer conflito com a produção.
Uma parada programada tem uma vantagem importante: ela é conhecida com antecedência. O PPCP consegue reorganizar ordens, conferir materiais e avaliar alternativas antes que a indisponibilidade afete o chão de fábrica.
Uma falha inesperada, ao contrário, retira o recurso da produção sem a mesma previsibilidade sobre quando ele poderá retornar. Nesse caso, a programação precisa reagir com menos informação, menos tempo e, muitas vezes, menos alternativas.
Preventivas, calibrações e inspeções também fazem parte das condições necessárias para manter equipamentos e processos dentro dos requisitos da operação. Enxergar essas atividades apenas como horas retiradas da produção pode levar a decisões de curto prazo que aumentam a instabilidade do planejamento.
A informação precisa acompanhar as mudanças
Mesmo uma manutenção planejada pode sair do previsto. A equipe pode identificar um componente que precisa ser substituído e necessitar de mais duas horas, ou concluir o serviço antes do esperado e liberar a máquina antecipadamente.
Nos dois casos, a capacidade disponível da fábrica mudou. Se essa informação não chegar ao PPCP, a programação continuará refletindo uma condição que já não existe.
A integração depende, portanto, de uma rotina consistente entre as duas áreas. Intervenções mais distantes podem entrar no planejamento com uma janela mais ampla e, conforme a data se aproxima, horário e duração ganham precisão. Se houver uma mudança relevante, essa informação precisa retornar rapidamente ao PPCP para que os efeitos sejam avaliados.
Esse fluxo também reduz a dependência de agendas paralelas. Quando manutenção, PPCP e chão de fábrica trabalham com versões diferentes da disponibilidade dos equipamentos, aumenta o risco de decisões tomadas sobre uma capacidade que já não está disponível.
Planejamento e manutenção ganham quando trabalham com a mesma capacidade
Integrar planejamento e manutenção não elimina conflitos de agenda. Em uma fábrica carregada, haverá momentos em que um equipamento precisará parar justamente quando ordens importantes disputam sua capacidade. A diferença está em identificar esse conflito antes que ele chegue ao chão de fábrica.
Com as indisponibilidades programadas dentro do planejamento, o PPCP consegue montar sequências mais aderentes à capacidade real da fábrica e avaliar alternativas quando uma intervenção afeta o plano. A manutenção, por sua vez, passa a enxergar como diferentes janelas podem interferir em ordens, setups, gargalos e prazos de entrega.
Soluções de planejamento e programação avançada apoiam esse trabalho ao representar calendários, recursos, indisponibilidades e restrições dentro da mesma programação. Isso permite avaliar alterações antes de incorporá-las ao plano, em vez de depender apenas de ajustes depois que o conflito apareceu.
O Opcenter APS, da Siemens, permite considerar indisponibilidades dos recursos no planejamento e analisar seus impactos sobre a programação. A tecnologia não substitui as decisões técnicas da manutenção nem o conhecimento de quem programa a produção, mas ajuda as equipes a avaliar as consequências de cada alternativa com uma visão mais próxima da capacidade real da fábrica.
A APS3 atua na implantação do Opcenter APS, apoiando indústrias que precisam estruturar o planejamento e a programação considerando as restrições reais de seus recursos.