A programação para frente e para trás muda a forma de definir o início e o término das ordens, com efeitos sobre estoques, uso dos recursos e risco de atraso.
Uma fábrica recebe um pedido para a próxima sexta-feira. O material já está disponível, mas a produção precisa de apenas três dias para concluir o lote. Começar na segunda deixa tempo para lidar com imprevistos, embora o produto fique pronto antes da necessidade. Começar na quarta reduz essa espera, mas aproxima o término da data combinada.
Essa decisão ajuda a entender a programação para frente e para trás. Na programação para frente, o cálculo começa pela primeira data disponível e avança pelas operações até chegar à previsão de término. Na programação para trás, parte da data em que o pedido precisa estar pronto e retrocede pelas etapas para determinar quando a fabricação deve começar.
Os dois métodos ajudam o Planejamento, Programação e Controle da Produção (PPCP) a organizar as ordens, mas atendem a necessidades diferentes. A escolha depende dos prazos, da disponibilidade dos recursos e do equilíbrio desejado entre antecipar a produção e preservar uma margem para possíveis desvios.
Como funciona a programação para frente
A programação para frente, conhecida como forward scheduling, procura posicionar cada operação no primeiro horário em que ela pode ser executada, respeitando a sequência de fabricação e as restrições consideradas.
O ponto de partida pode ser o dia atual, a chegada de uma matéria-prima ou a liberação de um projeto pela engenharia. A partir dessa referência, o cálculo avança, por exemplo, pelo corte, pela usinagem, pela montagem e pelas demais etapas até encontrar a data prevista de conclusão.
Isso não significa que uma operação começa imediatamente após a outra. Se a usinagem estiver ocupada quando o corte terminar, o lote precisará aguardar. Se faltar uma ferramenta ou um operador habilitado, a disponibilidade da máquina, sozinha, não será suficiente para iniciar o trabalho.
Por isso, o resultado depende tanto dos tempos de fabricação quanto das oportunidades disponíveis no calendário. A programação para frente ajuda a estimar quando será possível concluir um pedido nas condições avaliadas, informação útil antes de assumir um prazo com o cliente.
Exemplo de programação para frente
Imagine um lote de peças metálicas que precisa estar pronto para expedição até o fim da sexta-feira. Ele passa por corte, usinagem e inspeção com embalagem. Para facilitar a comparação, considere que cada etapa leva um dia de trabalho, incluindo os preparos necessários, e que materiais e recursos estão disponíveis durante toda a semana, sem feriados.
Programando para frente a partir da segunda-feira, o corte ocupa a segunda, a usinagem fica para terça e a inspeção com embalagem termina na quarta. O lote fica pronto dois dias úteis antes da data necessária.
Se a usinagem levar um dia a mais que o previsto, ainda haverá tempo para finalizar o pedido até sexta, desde que os recursos das etapas seguintes estejam disponíveis. Se tudo ocorrer como planejado, as peças ficarão armazenadas durante esse intervalo.
Da esquerda para a direita, cada coluna representa um dia, de segunda a sexta. Azul: corte na segunda. Roxo: usinagem na terça. Verde: inspeção e embalagem na quarta. Os relógios mostram os dois dias de espera do produto pronto. A seta indica o sentido do cálculo, e a bandeira marca a data necessária.
Como funciona a programação para trás
A programação para trás, também chamada de backward scheduling, começa pela data em que o pedido precisa estar concluído. Primeiro, encontra espaço para a última operação; depois, posiciona as anteriores até chegar ao início da fabricação.
No mesmo exemplo, a inspeção com embalagem ficaria para sexta-feira, a usinagem para quinta e o corte para quarta. O lote começaria mais tarde e terminaria na data necessária, reduzindo o período de espera do produto acabado.
A sequência de fabricação permanece igual: cortar, usinar, inspecionar e embalar. O que se inverte é o sentido do cálculo das datas. Em vez de descobrir quando o pedido ficará pronto a partir de um início possível, procura-se o início mais tardio que permita cumprir a data definida.
Essa referência precisa incluir as atividades que acontecem depois da fabricação. Se o compromisso é entregar no cliente na sexta-feira, pode ser necessário terminar antes para reservar tempo de carregamento e transporte. Confundir término da produção com entrega ao cliente pode comprometer o prazo mesmo quando a fábrica cumpre sua programação.
As colunas também vão de segunda a sexta. O cálculo parte da sexta-feira e volta até a quarta, como indica a seta. A execução segue a ordem normal: corte na quarta, usinagem na quinta e inspeção com embalagem na sexta. Os dois primeiros dias não têm operações deste pedido. Neste exemplo, não há folga após a conclusão.
Comparação visual do mesmo pedido
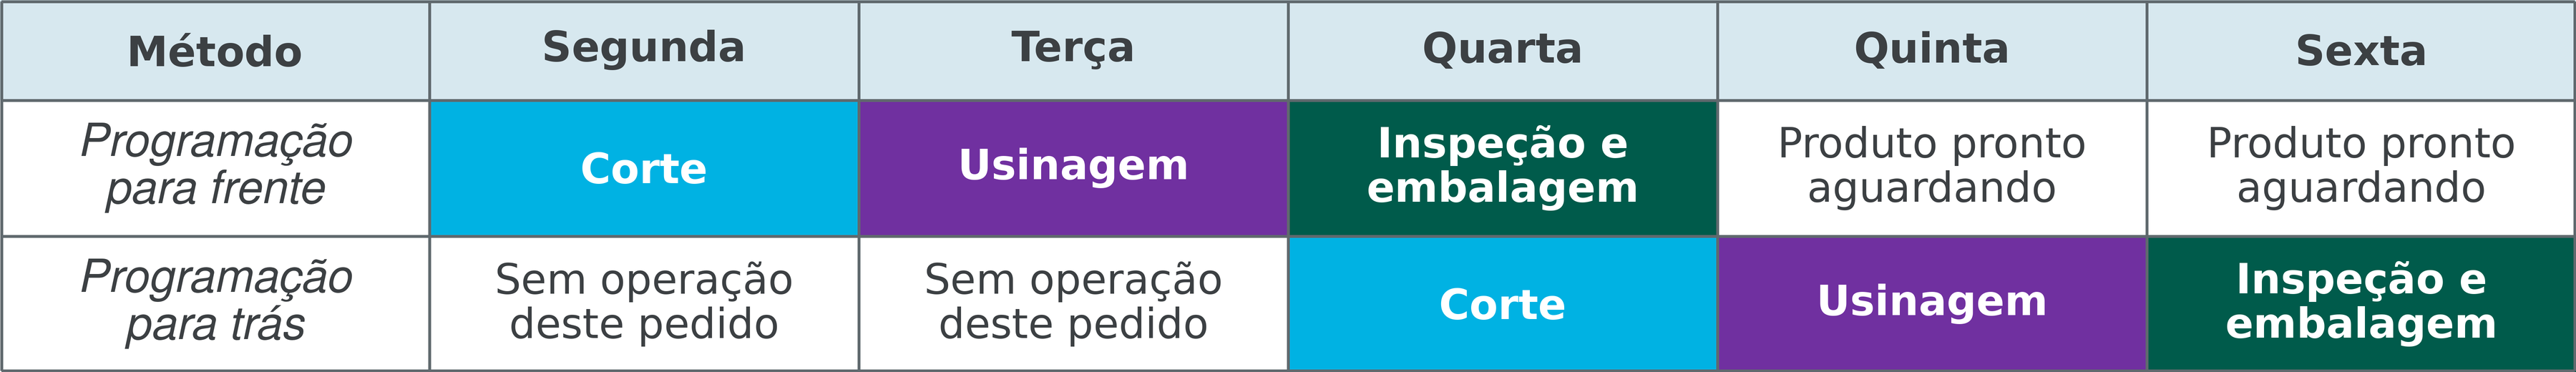
Nos dois casos, o trabalho ocupa três dias. A diferença está em onde esses dias são posicionados. Os períodos sem operação desse pedido podem ser usados para outras ordens, conforme a disponibilidade e as prioridades da fábrica.
Quando a programação para frente faz mais sentido
Esse método é útil quando o PPCP precisa estimar uma data de conclusão. Ao receber uma encomenda, a equipe pode partir da disponibilidade dos materiais e dos recursos para avaliar quando conseguirá finalizar a fabricação, antes de confirmar a entrega.
Também ajuda a reprogramar ordens após um desvio. Se um componente que chegaria na segunda só estará disponível na quinta, o cálculo para frente permite avaliar as etapas seguintes a partir dessa nova condição e identificar o efeito sobre o prazo.
A programação para frente ainda pode ser adequada à reposição de um item em falta. Nesse caso, terminar cedo atende a uma necessidade real de abastecimento. O cuidado é verificar se a ordem antecipada não vai consumir materiais ou ocupar recursos necessários a pedidos mais urgentes.
Sua principal limitação aparece quando a antecipação vira uma regra para todas as ordens. Produzir assim que houver uma máquina livre pode aumentar o estoque de produtos acabados, ocupar áreas de armazenagem e comprometer dinheiro em itens que só serão necessários semanas depois.
Também pode aumentar o estoque entre operações. Se o corte trabalha mais rápido que a usinagem, antecipar vários lotes apenas transfere a espera para a frente dessa máquina. O recurso inicial permanece ocupado, mas o fluxo até o produto acabado não melhora na mesma proporção.
Quando a programação para trás faz mais sentido
A programação para trás é útil quando existe uma data de necessidade definida e interessa aproximar a fabricação desse momento. Isso pode ocorrer em pedidos sob encomenda, entregas com horário agendado ou produtos que ocupam muito espaço depois de prontos.
Uma fabricante de equipamentos, por exemplo, pode organizar a montagem final para perto da expedição. Assim, evita manter máquinas acabadas no galpão por vários dias, desde que os componentes estejam disponíveis e haja capacidade para executar as etapas nas datas previstas.
O método também ajuda a identificar quando materiais e operações anteriores serão necessários. Se a montagem precisa começar na quarta-feira, as peças que a abastecem devem estar prontas a tempo, considerando movimentação e eventuais liberações da qualidade.
A principal limitação é a redução da margem para imprevistos quando tudo fica programado no limite do prazo. No exemplo, se a usinagem de quinta-feira sofrer um atraso, a inspeção e a embalagem de sexta podem ser comprometidas.
Outra limitação aparece quando o cálculo indica que uma etapa já deveria ter sido realizada. Imagine que a programação esteja sendo feita na segunda-feira e o lote precise estar pronto na terça-feira à tarde. Mantendo um dia de trabalho para cada etapa, a inspeção com embalagem ocuparia a terça e a usinagem, a segunda. Em uma fábrica que opera de segunda a sexta, o corte precisaria ter sido concluído na sexta-feira anterior. Como essa data já passou, será necessário avaliar alternativas de produção ou rever o prazo.
Por isso, programar para trás não exige trabalhar sem folga. O PPCP pode definir uma data interna de conclusão anterior à expedição. Se o lote precisar estar pronto na quinta-feira, o corte começa na terça, preservando a sexta como margem para possíveis desvios. Essa margem deve acompanhar a variabilidade do processo e a confiabilidade dos fornecedores e recursos.
Como a capacidade disponível interfere nos dois métodos
A direção do cálculo não elimina as restrições da fábrica. Tanto a programação para frente quanto a programação para trás precisam considerar os horários em que máquinas, pessoas, ferramentas e materiais estarão disponíveis.
Suponha que a usinagem do exemplo já esteja ocupada na quinta-feira. Ao calcular para trás, o PPCP precisará buscar uma janela anterior, antecipar o corte ou avaliar outro equipamento habilitado. Manter a operação na quinta sem resolver esse conflito produziria um calendário impossível de executar.
A capacidade finita pode ser considerada tanto na programação para frente quanto na programação para trás. Em ambos os métodos, ela faz com que as operações sejam posicionadas conforme a disponibilidade dos recursos, respeitando os horários já ocupados por outros pedidos. No exemplo da usinagem, o cálculo para frente buscaria o próximo horário livre após o corte; o cálculo para trás procuraria uma janela anterior que permitisse concluir as etapas restantes dentro do prazo.
Há situações em que o cálculo para trás aponta que a fabricação deveria começar antes de hoje ou antes da chegada do material. Isso indica que as condições avaliadas não permitem cumprir o prazo. Será necessário rever prioridades, estudar capacidade adicional, buscar alternativas de processo ou negociar a entrega.
A utilização dos recursos também depende da sequência entre pedidos. Agrupar produtos semelhantes pode reduzir setups, mas antecipar um lote apenas para aproveitar uma preparação precisa ser comparado com o estoque gerado e com o impacto nas outras entregas. Nenhuma das direções de cálculo resolve essa escolha isoladamente.
Como combinar programação para frente e para trás
A fábrica não precisa adotar um único método para todas as ordens. Pedidos urgentes podem ser programados para frente, enquanto encomendas com prazo mais distante podem ser posicionadas para trás, com margens adequadas. O importante é avaliar todos os pedidos no mesmo calendário, porque eles podem disputar os mesmos recursos.
Uma forma de combinar as duas lógicas é calcular primeiro para frente e observar quais ordens terminariam muito antes da necessidade. Depois, parte delas pode ser reposicionada para trás, verificando se a mudança preserva os prazos e melhora a distribuição do trabalho.
Também é possível combinar os métodos dentro de um mesmo roteiro. Imagine um tratamento térmico com uma janela disponível na quarta-feira. O PPCP pode calcular as etapas anteriores para trás, garantindo que as peças cheguem a tempo, e programar as posteriores para frente, verificando quando o pedido ficará pronto.
Nesse arranjo, o horário do recurso restritivo orienta as demais operações. Se a data resultante ultrapassar o prazo, a equipe terá de rever a programação. A combinação ajuda a organizar as dependências, mas continua sujeita à disponibilidade dos materiais, à capacidade e às prioridades da fábrica.
Como escolher a programação com apoio do Opcenter APS
A decisão entre programação para frente e para trás deve considerar o compromisso de entrega, o custo de antecipar a fabricação e a margem necessária para absorver desvios. Uma ordem urgente pode exigir o início mais cedo possível; outra pode ser executada mais perto da expedição, liberando recursos para necessidades anteriores.
A qualidade dessa análise depende de dados consistentes e do conhecimento da equipe sobre a operação. Esse apoio permite tomar decisões mais fundamentadas sobre o que antecipar, onde preservar folgas e quais prazos precisam ser revistos.
O Opcenter APS, solução Siemens oferecida pela APS3, ajuda a calcular datas, considerar a capacidade dos recursos e comparar alternativas de programação. Com materiais, calendários, tempos e restrições representados no sistema, o PPCP consegue avaliar como uma mudança afeta as ordens antes de liberar a sequência para a fábrica.