O material está no estoque, mas não chegou à linha? Entenda como alinhar liberação, separação e abastecimento à programação para evitar paradas na produção.
A ordem está programada, a máquina está disponível e a equipe se prepara para iniciar a fabricação. Entretanto, um dos componentes necessários não chegou à linha. Ao consultar o sistema, o Planejamento, Programação e Controle da Produção (PPCP) encontra saldo suficiente no estoque.
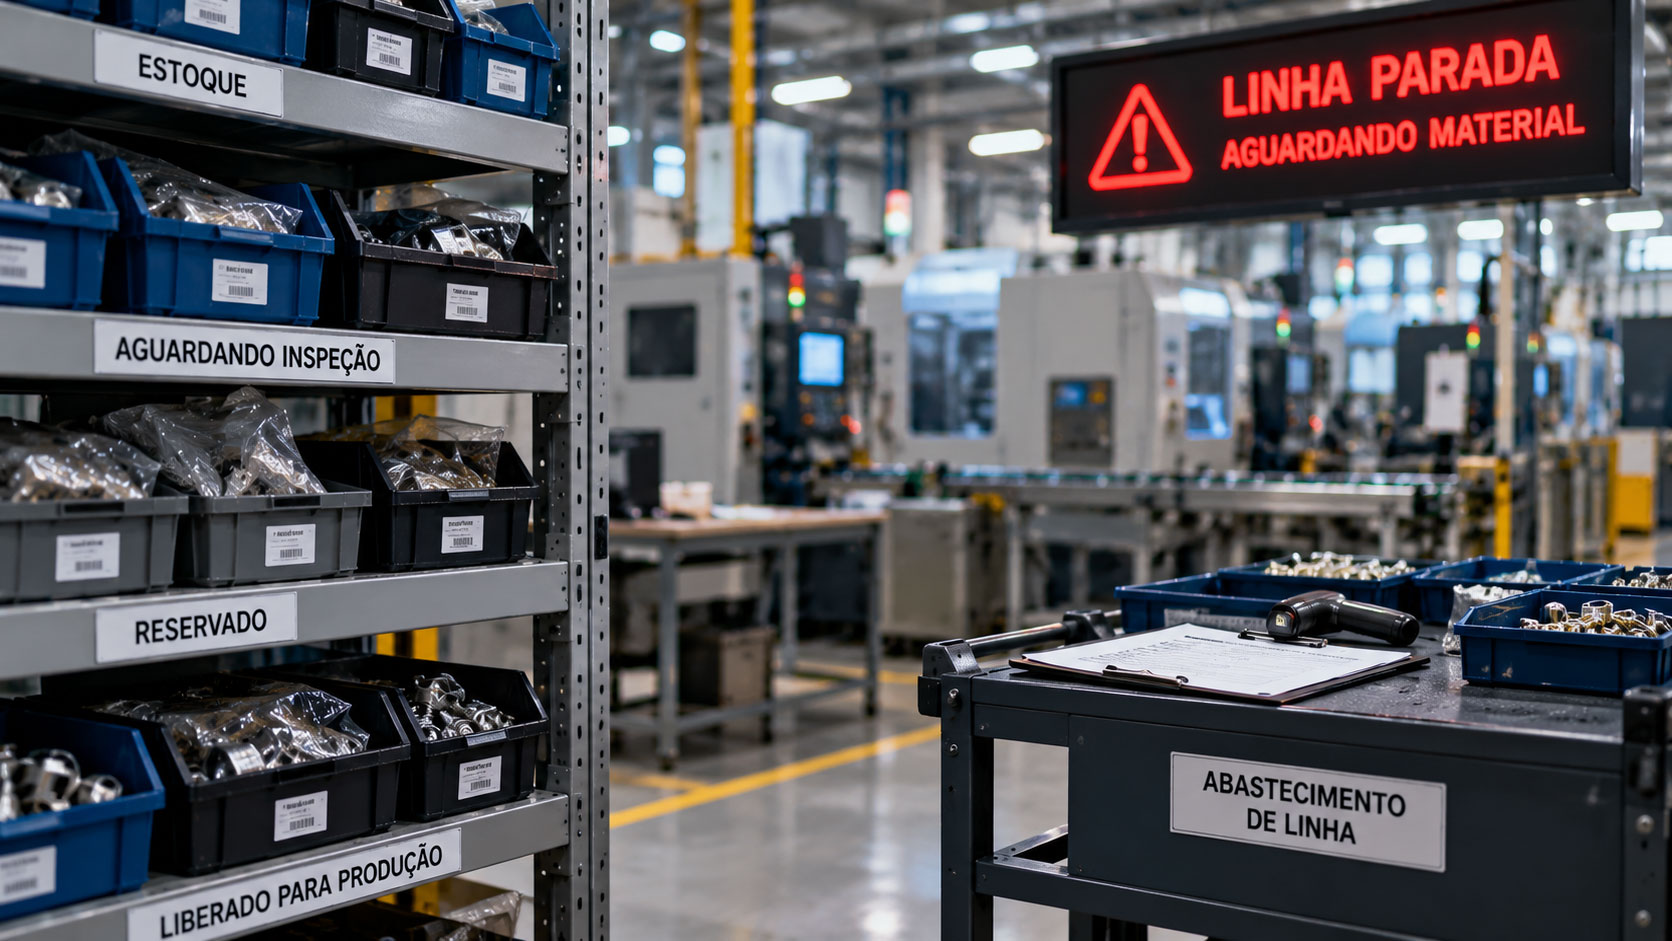
A falta de material na linha de produção pode ocorrer mesmo quando a empresa possui a quantidade necessária armazenada. O lote talvez esteja aguardando inspeção, ainda precise ser separado no almoxarifado ou dependa de uma movimentação interna que não foi realizada a tempo.
Para evitar essas paradas, o PPCP precisa conhecer a quantidade disponível para consumo, a situação dos materiais e o tempo necessário para abastecer cada operação. Essas informações ajudam a construir uma programação compatível com as condições da fábrica.
Por que ter material em estoque não garante sua disponibilidade para a produção?
O saldo registrado no sistema informa quanto material está contabilizado na empresa, mas nem toda essa quantidade pode ser utilizada imediatamente.
Um lote recém-recebido, por exemplo, pode estar armazenado e registrado no ERP, mas ainda depender de aprovação da qualidade. Outro pode estar liberado para consumo, porém reservado para uma ordem diferente.
Existem três condições que precisam ser diferenciadas:
- Material registrado em estoque: quantidade contabilizada no sistema, que pode incluir itens bloqueados ou reservados, conforme as regras da empresa.
- Material liberado para consumo: quantidade que atende aos requisitos de utilização e não possui impedimentos de qualidade ou outras restrições aplicáveis.
- Material disponível na linha: quantidade correta, identificada e posicionada no local de consumo, pronta para atender à operação.
Considere uma fábrica com 800 componentes registrados em estoque. Desse total, 200 estão aguardando inspeção, 300 foram reservados para outra ordem e apenas 300 estão liberados e disponíveis para uma nova utilização.
Se o PPCP programar uma ordem que exige 400 componentes, haverá uma diferença de 100 unidades entre a necessidade e a quantidade disponível para essa ordem, apesar do saldo físico de 800 unidades.
A produção dependerá da liberação de parte do material, de uma revisão autorizada das reservas ou de outra alternativa de abastecimento.
Mesmo depois da liberação, será necessário considerar o tempo de separação e transporte. Uma ordem só estará pronta para começar quando seus materiais puderem ser consumidos no momento programado.
Quando o impedimento está relacionado à qualidade, a comunicação entre as áreas precisa informar a quantidade afetada e a previsão de liberação. A integração da qualidade industrial ao planejamento e à programação da produção ajuda a tratar essas restrições antes que comprometam as ordens seguintes.
Como alinhar a separação de materiais à programação da produção?
A sequência das ordens determina quais componentes serão necessários, em quais quantidades e em que momento. Essas informações também precisam orientar o trabalho do almoxarifado e da logística interna.
Se uma linha está programada para iniciar uma ordem às 10h, os materiais devem chegar com antecedência suficiente para conferência e preparação. O horário de separação precisa considerar a localização dos itens, o volume movimentado e o tempo de transporte até o ponto de uso.
Em uma fábrica com várias linhas, o abastecimento pode envolver componentes armazenados em locais diferentes, lotes que exigem rastreabilidade e equipamentos de movimentação compartilhados. A equipe do almoxarifado precisa atender essas demandas respeitando sua capacidade operacional.
Quando a separação ocorre sem considerar a sequência programada, materiais de ordens futuras podem chegar antes daqueles necessários para a produção imediata. Além de atrasar operações, isso pode gerar acúmulo de componentes próximos às máquinas.
Uma alternativa é organizar a separação de materiais para produção conforme os horários previstos de consumo. Em operações que utilizam kits, a conferência dos componentes antes do envio também ajuda a identificar faltas e divergências.
O abastecimento precisa acompanhar a programação, mas sem antecipar movimentações desnecessárias. A quantidade enviada e o momento da entrega devem considerar o espaço disponível, as características dos materiais e o ritmo de consumo da linha.
Mudanças de prioridade podem deixar a máquina pronta e sem material
Uma alteração na sequência de fabricação pode exigir a reorganização de todo o abastecimento.
Imagine uma fábrica que programou o item A para começar às 10h. Seus componentes já foram separados e entregues à linha. Entretanto, às 9h20, o PPCP recebe uma solicitação urgente e decide substituir essa ordem pela fabricação do item B.
O material do item B está disponível no almoxarifado, mas sua separação exige 50 minutos, enquanto a conferência e o transporte demandam outros 25 minutos.
Mesmo iniciando o trabalho imediatamente às 9h20, o abastecimento completo só estará pronto por volta das 10h35, considerando esses tempos e a ausência de outros impedimentos.
Se a equipe preparar a máquina para o item B sem verificar essa condição, poderá permanecer aguardando os componentes. A tentativa de antecipar uma entrega acaba provocando ociosidade e comprometendo a ordem que já estava preparada.
Antes de confirmar a mudança, o PPCP precisa comparar alternativas. Dependendo dos setups, dos prazos e da duração das operações, pode ser preferível manter o item A em produção até que o abastecimento do item B esteja concluído.
Outra possibilidade é solicitar a antecipação da separação, desde que isso não comprometa materiais necessários a outras ordens.
Essas decisões exigem comunicação com o almoxarifado. Alterar a prioridade no sistema não reorganiza automaticamente o trabalho físico de separação e movimentação dos componentes.
Quais informações o PPCP precisa acompanhar para evitar paradas?
Para avaliar se uma ordem poderá ser executada, o PPCP precisa consultar informações que representem a situação dos materiais com precisão suficiente para tomar decisões.
Entre as principais estão a quantidade liberada para consumo, as reservas existentes, a situação dos lotes, sua localização e a previsão de disponibilidade daqueles que ainda estão bloqueados.
Também é necessário conhecer o andamento da separação e o tempo estimado para que os componentes cheguem à linha.
Essas informações ajudam a identificar diferentes causas de atraso. Um lote aguardando inspeção exige acompanhamento da qualidade. Uma separação pendente pode depender da capacidade do almoxarifado. Já um material conferido, mas ainda não entregue, demanda uma verificação da movimentação interna.
A atualização dos registros precisa acompanhar as atividades realizadas. Se um material foi separado fisicamente, mas a movimentação não foi registrada, o PPCP pode trabalhar com informações desatualizadas.
A integração entre PPCP e almoxarifado também permite identificar problemas antes do horário previsto para iniciar a ordem. Se um kit deveria estar pronto às 14h e ainda existem componentes pendentes às 13h30, a equipe pode investigar a causa e avaliar alternativas antes que a máquina fique parada.
Como melhorar o abastecimento de linha de produção?
Uma rotina de abastecimento organizada depende de programação compartilhada e responsabilidades bem definidas entre PPCP, almoxarifado, qualidade e produção.
O almoxarifado precisa conhecer antecipadamente as ordens programadas e seus horários de início. A produção deve informar alterações de ritmo, consumo de materiais e necessidades adicionais que possam modificar a reposição prevista.
Também é possível estabelecer janelas de preparação. Se determinada ordem começará no segundo turno, a separação pode ser programada para ocorrer durante o primeiro, respeitando a capacidade de atendimento e as condições de armazenagem.
Para componentes de consumo frequente e relativamente previsível, pontos de reposição e sistemas como o Kanban podem ajudar a sinalizar necessidades de abastecimento. Já materiais específicos de determinada ordem podem exigir separação dedicada, principalmente quando existem diferentes versões, lotes ou componentes semelhantes.
A operação também precisa definir como serão tratadas mudanças urgentes. Sempre que uma ordem receber prioridade, os responsáveis devem verificar se seus materiais estão liberados, quanto tempo será necessário para separá-los e quais outras atividades poderão ser afetadas.
Esse alinhamento reduz improvisações e permite que o abastecimento acompanhe as decisões de programação.
Como integrar planejamento e execução para reduzir a falta de materiais?
A programação se torna mais confiável quando as informações sobre materiais acompanham as mudanças ocorridas na fábrica.
O ERP pode fornecer dados sobre estoques e reservas, enquanto os registros da qualidade e da logística interna ajudam a identificar liberações, separações e movimentações. Essas informações precisam chegar ao PPCP em condições de apoiar as decisões sobre a sequência produtiva.
Soluções de planejamento e programação avançados, como o Opcenter APS, podem apoiar a análise de materiais, capacidade e restrições de produção. Sistemas de execução da manufatura (MES), como o Opcenter X, contribuem para acompanhar as operações no chão de fábrica.
A integração entre essas soluções depende dos sistemas utilizados, dos dados disponíveis e dos processos estabelecidos pela empresa. O resultado também está relacionado à disciplina de registro e à comunicação entre as equipes responsáveis pelo fluxo de materiais.
A APS3 atua com soluções de manufatura digital que podem apoiar essa conexão entre planejamento, programação e execução, ajudando as indústrias a trabalhar com informações mais consistentes sobre suas condições produtivas.
Posts Relacionados:
Como responder à pergunta: Eu consigo atender ao prazo de um pedido?

Case de sucesso Neodent: Transformando a produção com o Opcenter APS

Qual sistema implementar primeiro: APS ou MES?
Como reprogramar a produção em minutos e evitar paradas inesperadas

O plano não vale nada, planejar é tudo: a importância do planejamento industrial
A fábrica antifrágil: como transformar imprevistos em oportunidades de melhoria
ATP x CTP - Entenda as diferenças entre Available / Capable To Promise
O que a liderança industrial precisa saber sobre inteligência operacional
Produção orientada a restrições: como identificar gargalos e melhorar o fluxo da fábrica
Capacidade de resposta: o novo diferencial competitivo das indústrias brasileiras
Opcenter APS criando soluções para as tendências da manufatura discreta: parte 4