A sincronização da produção e montagem ajuda a coordenar componentes, materiais e recursos para evitar atrasos, esperas e estoques desnecessários na fábrica.
A montagem de um equipamento está programada para começar na segunda-feira. A estrutura soldada está pronta, as peças usinadas foram concluídas e a equipe de montagem está disponível. Entretanto, um componente comprado de um fornecedor ainda não chegou, impedindo o início do trabalho conforme a sequência prevista.
Enquanto a estação permanece parada, as peças já fabricadas ocupam espaço e aguardam utilização. Outras ordens também podem ser afetadas, especialmente quando a capacidade reservada não pode ser aproveitada conforme o planejamento.
A sincronização da produção e montagem procura evitar essas situações, coordenando a fabricação de peças, subconjuntos e o recebimento de materiais com as datas em que serão necessários. Para isso, o Planejamento, Programação e Controle da Produção (PPCP) precisa considerar os diferentes processos envolvidos, suas restrições e a disponibilidade real de cada componente.
Por que a montagem depende de diferentes fluxos de produção
Em uma fábrica de máquinas e equipamentos, os componentes de um mesmo produto podem seguir caminhos bastante diferentes até a montagem final.
Considere a fabricação de um transportador industrial. Sua estrutura metálica passa por corte, soldagem e acabamento. Os eixos e suportes precisam de usinagem, enquanto o motoredutor é adquirido de um fornecedor. Outros itens, como rolamentos, fixadores e componentes elétricos, podem ser retirados do estoque ou depender de novas compras.
Essas atividades avançam em paralelo, mas nem todos os componentes precisam estar disponíveis para que a montagem comece. Imagine que a estrutura metálica fique pronta na terça-feira, os eixos na quarta e o motoredutor seja entregue somente na sexta. Se as primeiras operações de montagem envolverem a estrutura e os eixos, o trabalho poderá começar na quarta-feira, desde que os demais materiais necessários estejam disponíveis. O motoredutor será incorporado posteriormente, quando chegar do fornecedor.
Entretanto, essa antecipação depende da sequência de montagem prevista para o equipamento. Se a instalação do motoredutor for necessária logo no início, a equipe poderá ter que aguardar sua chegada. Também é preciso verificar se começar sem esse componente não provocará desmontagens, retrabalhos ou ocupação prolongada da estação.
A programação deve considerar, portanto, quando cada componente será utilizado e quais operações dependem dele. Essa informação começa na estrutura do produto, que identifica as peças e subconjuntos necessários, e nos roteiros que definem a sequência de fabricação e montagem.
Uma lista de materiais, conhecida como Bill of Materials (BOM), bem estruturada ajuda a identificar essas necessidades, permitindo relacionar os componentes às ordens de produção e às compras.
Já o Bill of Process (BOP), ou roteiro de produção, descreve como o produto será fabricado, estabelecendo as operações, sua sequência e os recursos necessários. A relação entre BOM e BOP permite identificar quais componentes serão utilizados em cada etapa, informação essencial para coordenar os diferentes fluxos produtivos. O roteiro de produção no APS e o impacto da BOP no planejamento ajudam a compreender como essas informações orientam a programação e o sincronismo entre as operações.
Como programar os componentes para atender à montagem final
Uma forma de coordenar essas etapas é partir da data prevista para a montagem e determinar quando cada componente precisará estar disponível.
Se determinado eixo será instalado na quinta-feira, sua usinagem deverá terminar com antecedência suficiente para inspeção, movimentação interna e abastecimento da estação. O mesmo cuidado se aplica aos materiais comprados, que podem precisar de recebimento, conferência e liberação antes da utilização.
Esse planejamento considera o tempo necessário para cada atividade anterior, mas também precisa respeitar a capacidade disponível. Uma peça pode ter prazo de fabricação de quatro horas e, mesmo assim, levar vários dias para ficar pronta porque o equipamento necessário está ocupado com outras ordens.
A programação de componentes deve verificar se máquinas, ferramentas, profissionais e demais recursos estarão disponíveis nos períodos previstos. Quando diferentes subconjuntos disputam os mesmos equipamentos, suas operações precisam ser sequenciadas de maneira compatível com as necessidades da montagem.
Considere dois equipamentos programados para montagem na mesma semana. Ambos dependem de peças fabricadas no mesmo centro de usinagem. Se o recurso não tiver capacidade para atender todas as ordens nas datas desejadas, o PPCP precisará avaliar quais componentes devem ser priorizados, considerando os prazos de entrega e a possibilidade de reorganizar as operações.
Essa análise permite identificar restrições antes de comprometer a estação final com uma montagem que ainda não tem condições de começar.
Fabricar componentes com muita antecedência também pode gerar problemas
Antecipar a produção costuma ser uma maneira de proteger a montagem contra possíveis atrasos. Entretanto, fabricar subconjuntos muito antes de sua utilização pode aumentar o estoque em processo, conhecido como WIP (Work in Progress), e ocupar áreas necessárias para outras atividades.
Imagine uma indústria que conclua diversas estruturas metálicas destinadas a equipamentos cuja montagem está prevista somente para as semanas seguintes. Além do espaço para armazenamento, essas peças exigirão identificação, movimentação e cuidados para evitar danos.
O planejamento precisa encontrar um equilíbrio entre o risco de faltar material e o custo de produzir antecipadamente. Componentes com processos demorados ou maior incerteza de fornecimento podem exigir alguma margem de segurança. Já peças com fabricação rápida e previsível podem ser programadas para conclusão mais próxima da utilização.
O tamanho do lote de produção também interfere nesse equilíbrio. Produzir quantidades maiores para aproveitar uma preparação de máquina pode reduzir a frequência de setups, mas deixar componentes aguardando por mais tempo até serem consumidos.
Sincronizar a produção não exige que todas as peças fiquem prontas no mesmo dia. O objetivo é organizar as datas de conclusão conforme as necessidades da montagem, respeitando as particularidades de cada processo.
O que fazer quando um componente atrasa
Mesmo com uma programação bem estruturada, atrasos podem acontecer. Um fornecedor pode alterar a entrega, uma máquina pode apresentar problemas ou determinada peça pode ser retida durante a inspeção de qualidade.
Nessas situações, o PPCP precisa avaliar como a mudança afeta a montagem e quais alternativas estão disponíveis.
Retomando o exemplo do transportador industrial, imagine que o fornecedor informe um atraso de dois dias na entrega do motoredutor. A estação de montagem já está reservada, mas a ausência desse componente compromete a sequência prevista.
Uma possibilidade é transferir a montagem para outra data, verificando se haverá capacidade disponível após o recebimento. Outra é antecipar um equipamento cujos componentes estejam completos, aproveitando a equipe e a estação que ficariam ociosas.
Também pode ser viável iniciar parte da montagem original, desde que o roteiro permita continuar o trabalho posteriormente sem provocar operações adicionais desnecessárias.
A escolha depende das consequências para o restante da programação. Antecipar uma ordem pode ocupar recursos necessários para outra entrega, enquanto adiar uma montagem pode afetar testes, expedição e compromissos assumidos com o cliente.
Por isso, a reprogramação deve considerar o efeito da mudança sobre as demais ordens, e não somente a disponibilidade imediata da estação.
O acompanhamento das entregas dos fornecedores e do andamento das operações internas ajuda a identificar esses riscos com antecedência. Quando um componente apresenta possibilidade de atraso, o PPCP pode comparar alternativas antes que a montagem seja interrompida.
Como integrar informações de componentes, planejamento e montagem
A coordenação desses fluxos depende de informações consistentes entre engenharia, compras, produção, qualidade e PPCP.
A estrutura do produto identifica os componentes necessários, enquanto os roteiros estabelecem como serão fabricados e utilizados. O planejamento relaciona essas necessidades aos recursos e às datas, e os apontamentos da produção mostram o andamento das operações.
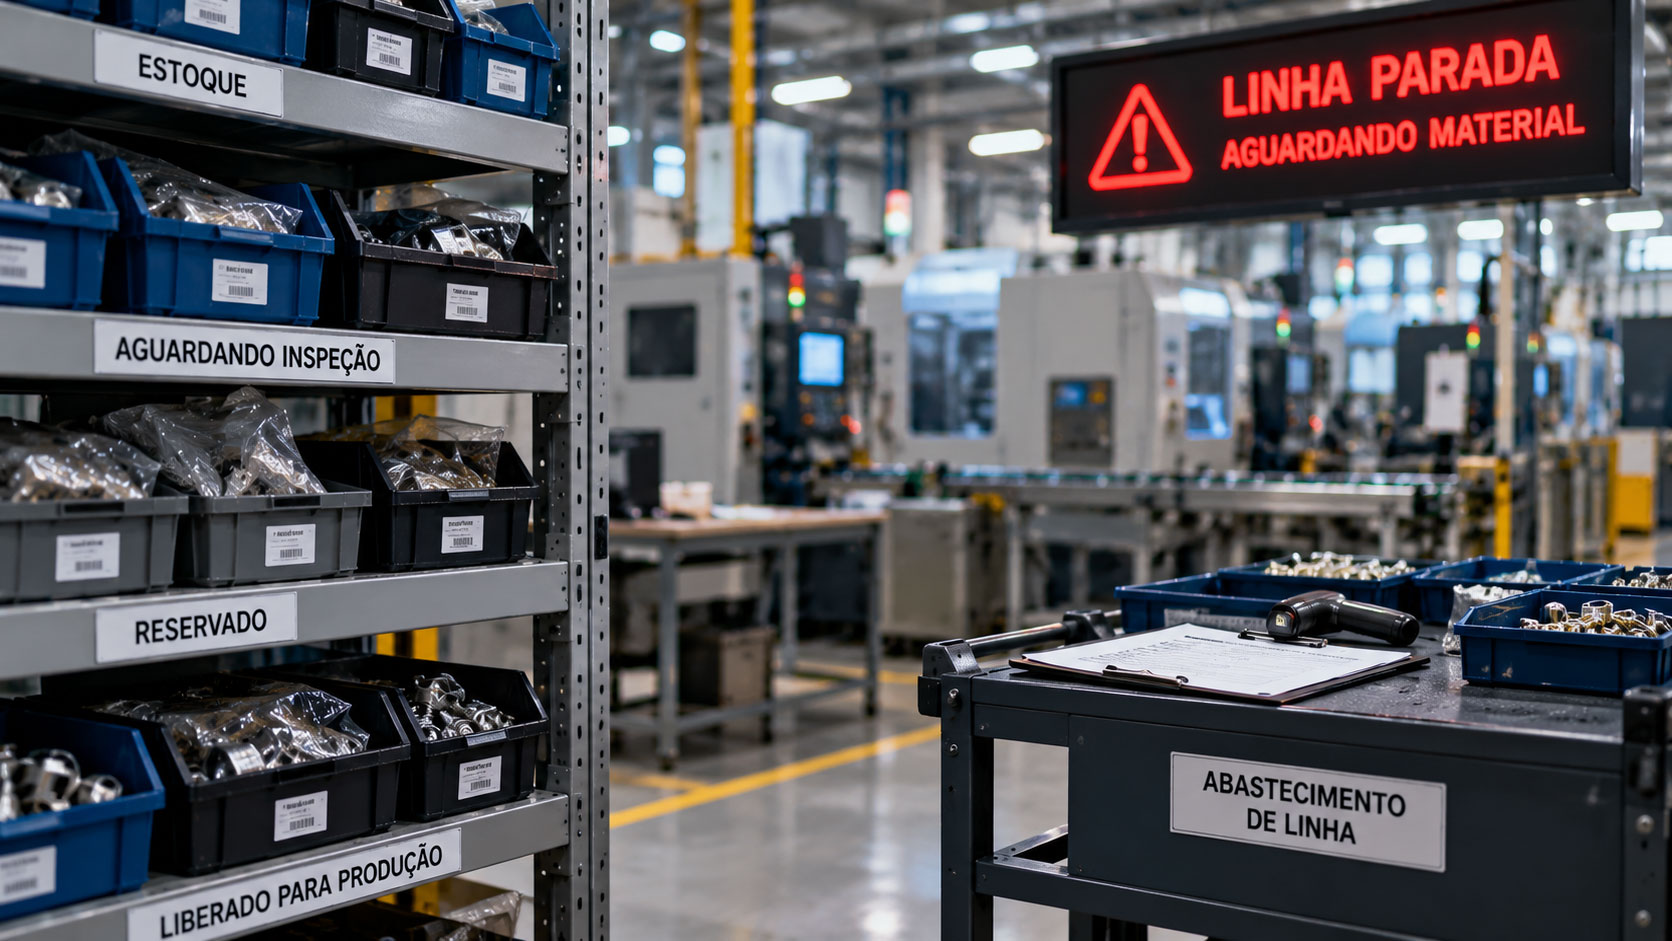
Esses registros também precisam distinguir componentes concluídos daqueles efetivamente disponíveis. Uma peça pode ter saído da usinagem, mas continuar aguardando inspeção. Da mesma forma, um material comprado pode estar fisicamente no estoque, porém bloqueado ou reservado para outra ordem.
Alterações de engenharia exigem atenção semelhante. A substituição de um componente pode modificar necessidades de compra, operações de fabricação e até a sequência de montagem. Se as informações não forem atualizadas, a fábrica poderá continuar trabalhando com uma configuração que deixou de ser válida.
Soluções de manufatura digital podem apoiar a integração dessas informações. O Teamcenter PLM, por exemplo, permite gerenciar estruturas e configurações de produtos, enquanto o Opcenter APS apoia o planejamento e a programação considerando recursos, materiais, dependências entre operações e restrições de capacidade.
Com dados confiáveis e processos bem definidos, a indústria consegue avaliar como a disponibilidade de um componente interfere nas demais etapas e organizar a programação de acordo com as condições reais de execução.
Essa visibilidade permite que a reserva de uma estação de montagem esteja relacionada ao andamento das operações anteriores, reduzindo o risco de descobrir uma falta de material somente quando a equipe estiver preparada para começar.
A APS3 atua com soluções Siemens que ajudam as indústrias a conectar informações de produto, planejamento e produção, apoiando a coordenação de processos com diferentes prazos e recursos compartilhados.
Posts Relacionados:
Como definir o tamanho do lote de produção e reduzir estoques
O que a liderança industrial precisa saber sobre inteligência operacional
Previsão de materiais: você está apenas reagindo ou realmente planejando?

Do MRP I ao DDMRP: a evolução do planejamento de materiais

Entendendo o APS: como ser o engenheiro de produção do futuro?
Sua fábrica é complexa ou confusa? Entenda o que trava a operação
Lista de materiais (BOM): como ela melhora o planejamento avançado com APS
A importância da BOM para a programação da fábrica com um APS
A evolução do planejamento industrial com o APS: Antes e Depois
Como produzir sob pressão sem comprometer o desempenho
Make to Order: como otimizar a produção sob demanda e reduzir prazos